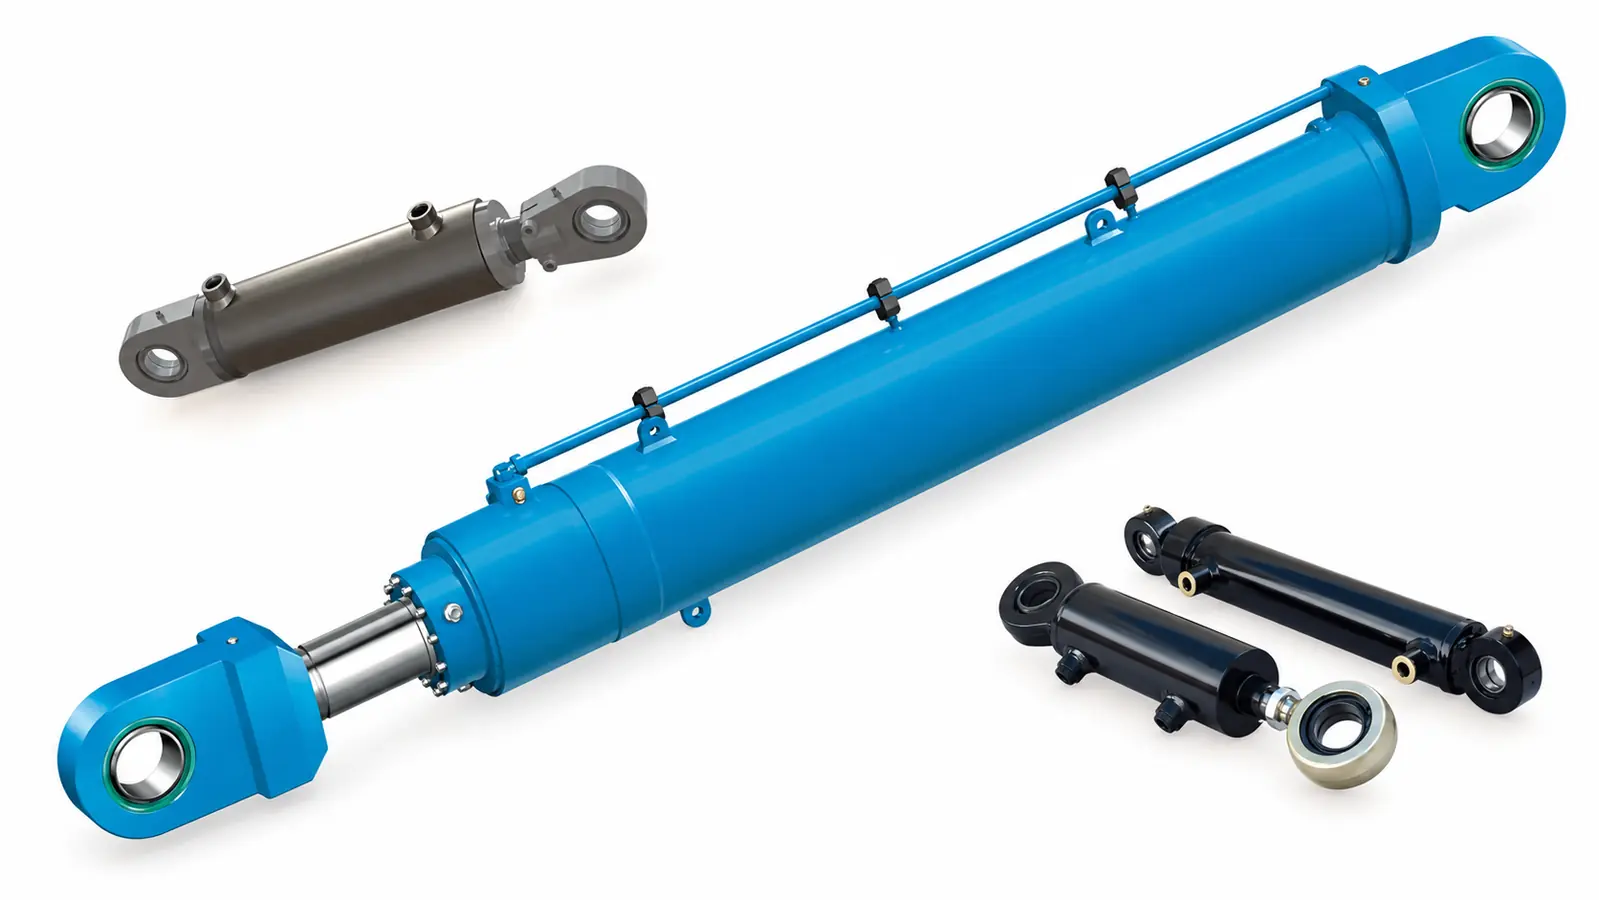
Ein Hydraulikzylinder besteht aus fünf Hauptteilen: Zylinderrohr, Kolbenstange, Kolben, Zylinderdeckel und Gelenkaugen für die Befestigung. Für jedes Teil gibt es zwei bis drei mögliche Rohlingsvarianten, und die auf dem Papier günstigere Variante bleibt nach einer Saison im Einsatz nicht immer die günstigere. BHA bearbeitet und montiert den kompletten Teilesatz im eigenen Werk. Der Rohling für jedes Teil, ob Rohr, Stange, Schmiedeteil oder Blech, wird einzeln gewählt: Eine einheitliche Regel für den ganzen Zylinder gibt es nicht.
Zylinderrohr: gehontes Rohr oder Ausbohren aus Rundstange
Am Zylinderrohr gleiten die Kolbendichtungen entlang, deshalb bestimmt die Bohrungsgeometrie die Standzeit der Dichtungen stärker als jedes andere Maß. Ein kaltgezogenes, gehontes Präzisionsrohr kommt bereits nahe am Enddurchmesser der Bohrung an, mit kontrollierter Oberflächenrauheit. Es bleibt nur das Fertighonen und die Bearbeitung der Stirnflächen übrig. Das Ausbohren aus vollem Rundstab oder dickwandigem Rohr ist der andere Weg. Er funktioniert, entfernt aber deutlich mehr Material und braucht mehr Maschinenzeit. Wird die Koaxialität des Rohlings vor dem Ausbohren nicht geprüft, kann die Bohrung außermittig zum Außendurchmesser liegen. Ein solcher Fehler zeigt sich selten beim ersten Drucktest. Er macht sich erst Monate später bemerkbar: durch einseitigen Dichtungsverschleiß und frühe Leckage. BHA bearbeitet Zylinderrohre für Hydraulikzylinder auf eigenen Dreh- und Honmaschinen bis Toleranzklasse H8 und hält Koaxialität sowie Rechtwinkligkeit der Passflächen auf ein Toleranzfeld von 0,05 mm.
Vorverchromte Stange oder Verchromung der Kolbenstange nach der Bearbeitung
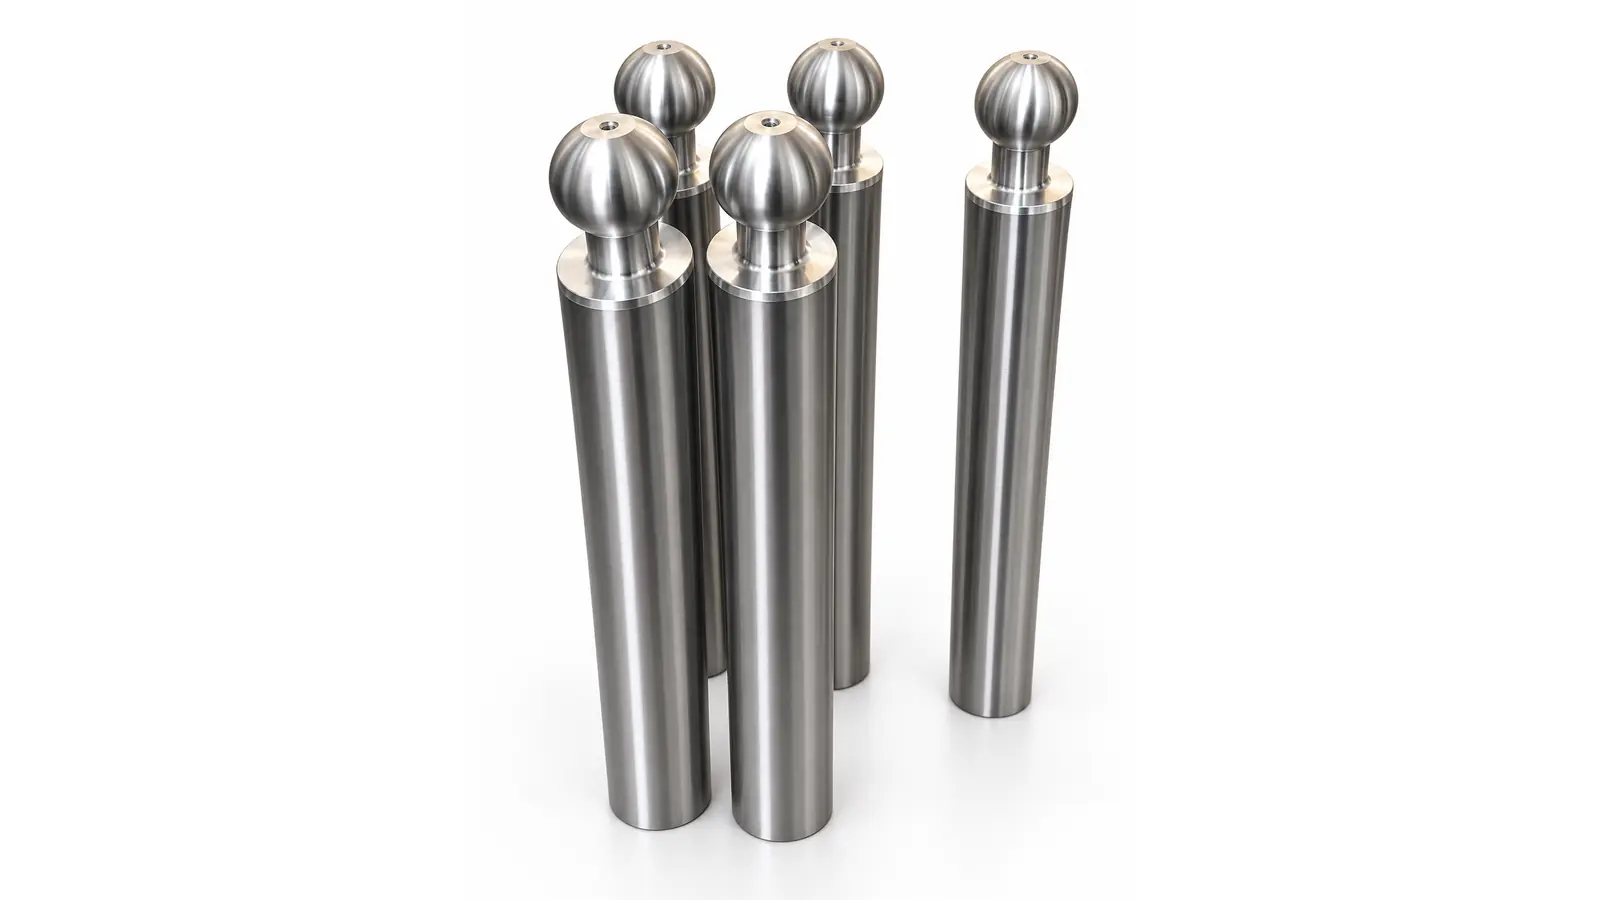
Die Kolbenstange trägt die Dichtung außen. Ihre Oberfläche nimmt bei jedem Hub Staub, Feuchtigkeit und die Reibung der Dichtung selbst auf. Die erste Variante: eine runde Stange kaufen, die bereits induktionsgehärtet und auf Standarddurchmesser verchromt ist, und nur die Enden für Gewinde und Dichtungspaket abdrehen, ohne die Arbeitsfläche zu berühren. Die zweite Variante: die Stange erst auf Enddurchmesser drehen und schleifen, dann das fertige Teil verchromen. Vorverchromte Stange ist schneller und für Standarddurchmesser gut kalkulierbar, bindet die Fertigung aber an die Baugrößen des Stangenlieferanten und an die Schichtdicke, die er aufgebracht hat, nicht das eigene Werk. Bearbeitung mit anschließender Verchromung ist ein zusätzlicher Fertigungsschritt. Dafür lässt er Geradheit und Durchmesser nach Zeichnung des Kunden festlegen und die Schichtdicke aufbringen, die der Einsatz tatsächlich braucht. BHA bearbeitet Kolbenstangen bis Toleranz f7 und verchromt als Standard mit mindestens 25 µm Schichtdicke; für abrasive oder aggressive Medien ersetzt eine Nickel-Chrom-Schicht mit bis zu 70 µm Gesamtdicke oder eine HVOF-Beschichtung mit Wolframkarbid den Standardüberzug. Eine Chromschicht, die dünner ausfällt als vorgesehen, ist eine häufige Ursache für Mikrorisse und Lochfraß unter dem Chrom. Dasselbe passiert bei Verchromung einer Stange, deren Eigenspannungen nach dem Schleifen nicht abgebaut wurden. Von außen sieht man das nicht, bis die Dichtung zu tropfen beginnt.
Schmiedeteil oder Blechzuschnitt für Gelenkaugen, Zapfen und Deckel
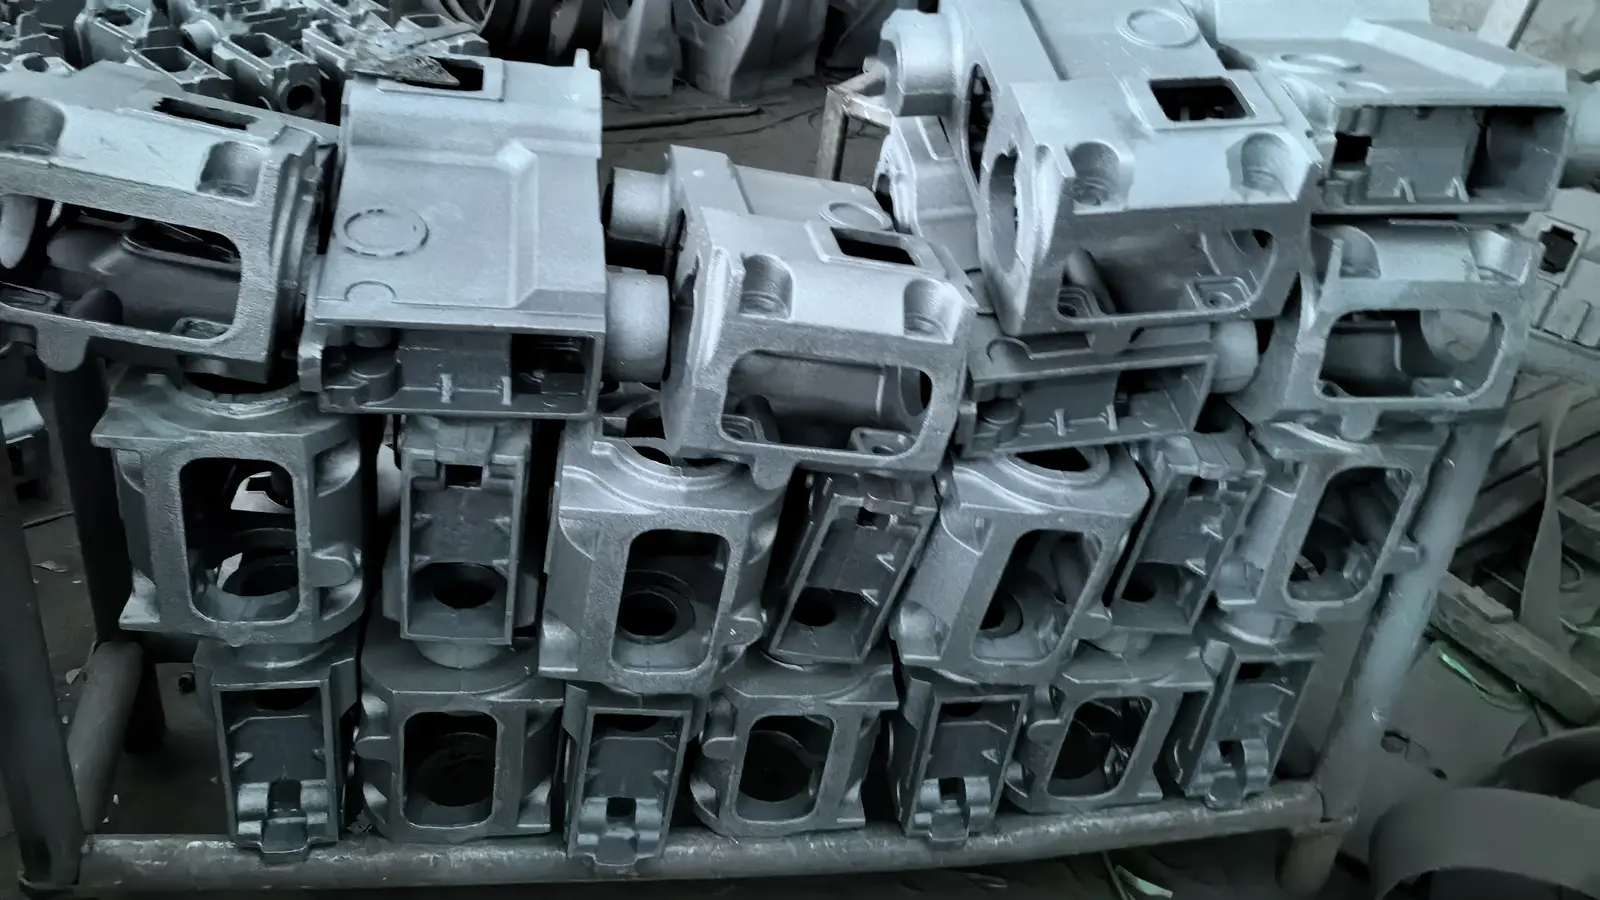
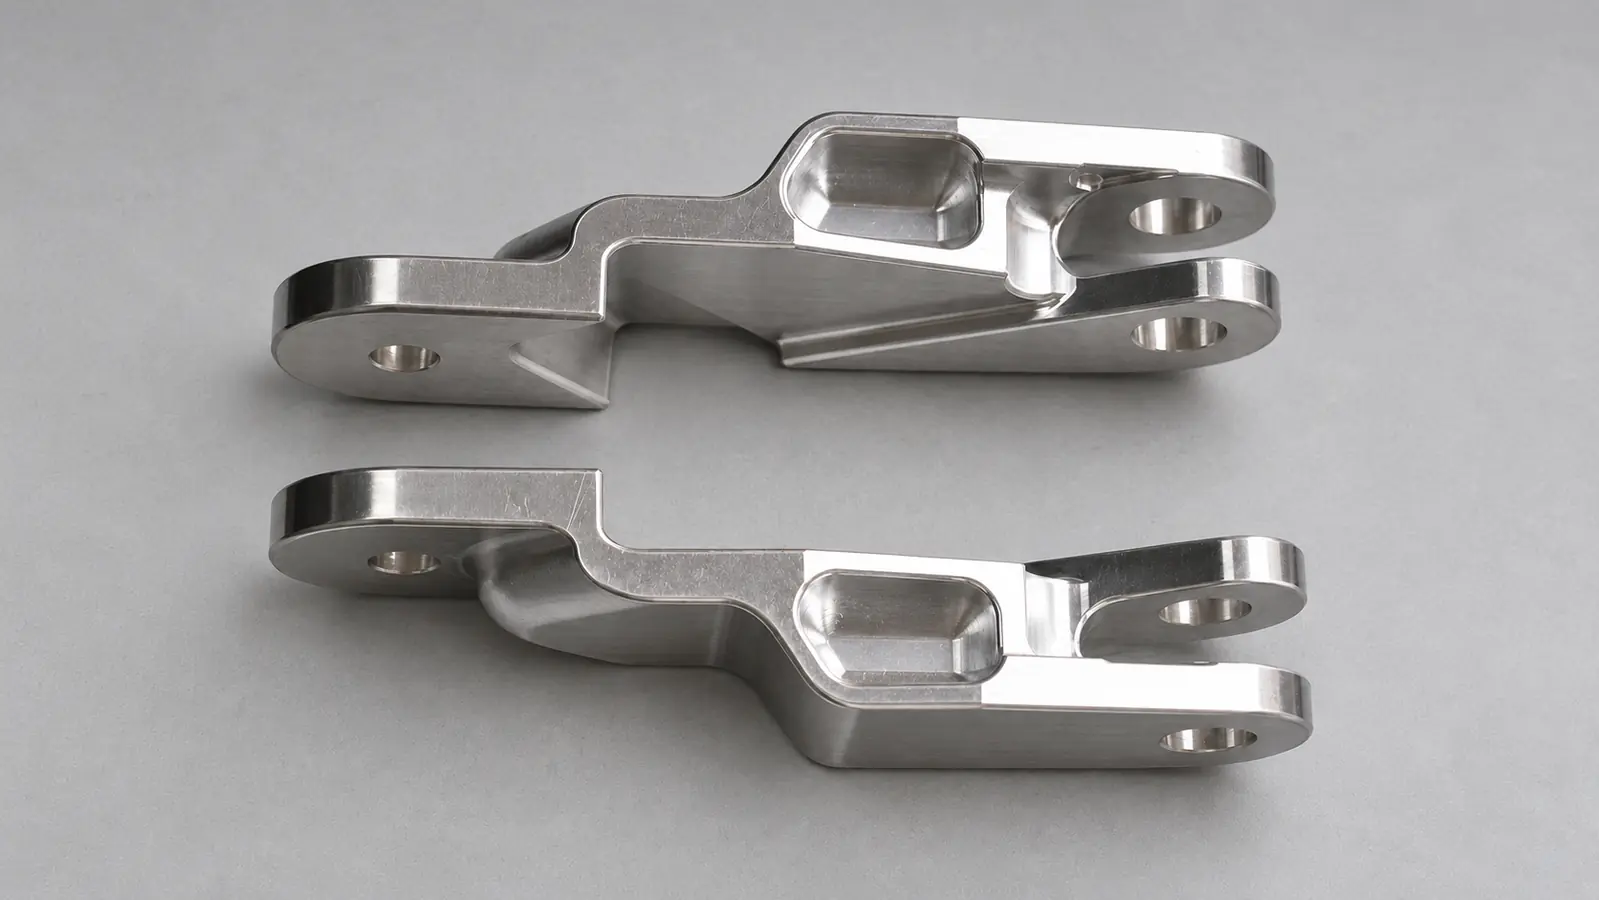
Gelenkaugen, Zapfen und Befestigungselemente nehmen Stoßlasten direkt auf: Die Schaufel schlägt auf gefrorenen Boden, ein Anbaugerät fällt schnell auf den Boden. Genau hier zählt der Rohling. Ein aus Blech oder Stange geschnittenes Gelenkauge hat einen Faserverlauf, der in eine Richtung geht, unabhängig davon, wie die Bohrung belastet wird. Bei wiederholten Stoßlasten entwickelt ein solches Teil eher einen Ermüdungsriss von der Bohrung aus. Bei einem Schmiedeteil bildet sich der Faserverlauf schon beim Schmieden um die Bohrung herum, sodass Lastrichtung und Gefügestruktur zusammenpassen. Dieselbe Logik gilt für Zylinderdeckel und Buchsen: Ein Schmiedeteil nah an der Endform, anschließend mit finaler mechanischer Bearbeitung der Passflächen und Gewinde, ergibt ein dichteres und gleichmäßigeres Gefüge als das Ausschneiden derselben Kontur aus Walzmaterial. Der Materialverbrauch ist geringer, und das Risiko verdeckter Porosität im belasteten Querschnitt sinkt ebenfalls. BHA schmiedet Wellen, Scheiben, Flansche und Ringe bis 2000 kg per Freiformschmieden und Gesenkschmieden, unterzieht sie anschließend einer Wärmebehandlung und bearbeitet die Schmiedeteile auf denselben CNC-Maschinen fertig, die auch für die übrigen Zylinderteile eingesetzt werden.
Wo aus Einsparungen ein Garantiefall wird
Jede dieser Einsparungen fällt bei flüchtiger Prüfung nicht auf. Ein ungehontes Rohr besteht eine schnelle Bohrungsmessung. Eine dünne Chromschicht sieht genauso aus wie eine dicke, bis sie abzuplatzen beginnt. Ein Gelenkauge aus Blech unterscheidet sich optisch nicht von einem geschmiedeten, solange es nicht unter Last reißt. Deshalb führt BHA eine Wareneingangskontrolle des Materials anhand des Zertifikats durch, misst Bohrung, Durchmesser und Rechtwinkligkeit nach jeder Operation auf einem Koordinatenmessgerät Zeiss Contura nach ISO 2768, ISO 286-1 und ISO 1101, und montiert sowie prüft den Zylinder unter Druck erst, nachdem jedes Teil die Kontrolle bestanden hat. In unserer eigenen Fertigung sehen wir: Solche Abweichungen zeigen sich beim Messen, nicht nach einem Garantiefall, wenn die Kontrolle bei jedem Arbeitsschritt stattfindet und nicht nur am Ende. Ein Zylinder, der nach einer Saison im Einsatz ausfällt, zahlt fast immer für die Entscheidung, am Rohling zu sparen. Die Montage hat damit meist nichts zu tun.
Was Sie in Ihrer Anfrage angeben sollten
Geben Sie für einen neuen Zylinder den Betriebsdruck, den Hub der Kolbenstange, die Befestigungsart und die Einsatzbedingungen an: abrasive Umgebung, aggressive Chemie oder einfach hohe Lastwechselzahl. Dann lassen sich das Material des Zylinderrohrs, die Beschichtung der Kolbenstange und der Rohling für die Gelenkaugen auf die Aufgabe abstimmen, nicht auf die nächstliegende Katalog-Baugröße. Für ein Ersatzteil ist die Arbeit nach Zeichnung am schnellsten. Meist reichen aber auch Fotos des verschlissenen Teils mit Maßen, einschließlich der Befestigungsschnittstelle.
Senden Sie uns eine Zeichnung oder die Arbeitsparameter über die Seite Hydraulikzylinder, und wir schlagen eine Spezifikation vor, die für jedes Teil auf Ihre Aufgabe abgestimmt ist.