Druckguss aus Aluminium, Zink und Magnesium
Wir gießen Gehäuse, Deckel, Kühlkörper, Halterungen und Laufräder aus Aluminium-, Zink- und Magnesiumlegierungen. Genauigkeit ±0,1–0,3 mm, Wandstärke ab 0,5 mm. Wir entwerfen und bauen die Druckgießform selbst, das Gussteil bringen wir bis zur montagefertigen Komponente: mechanische Bearbeitung, Wärmebehandlung, Beschichtung.
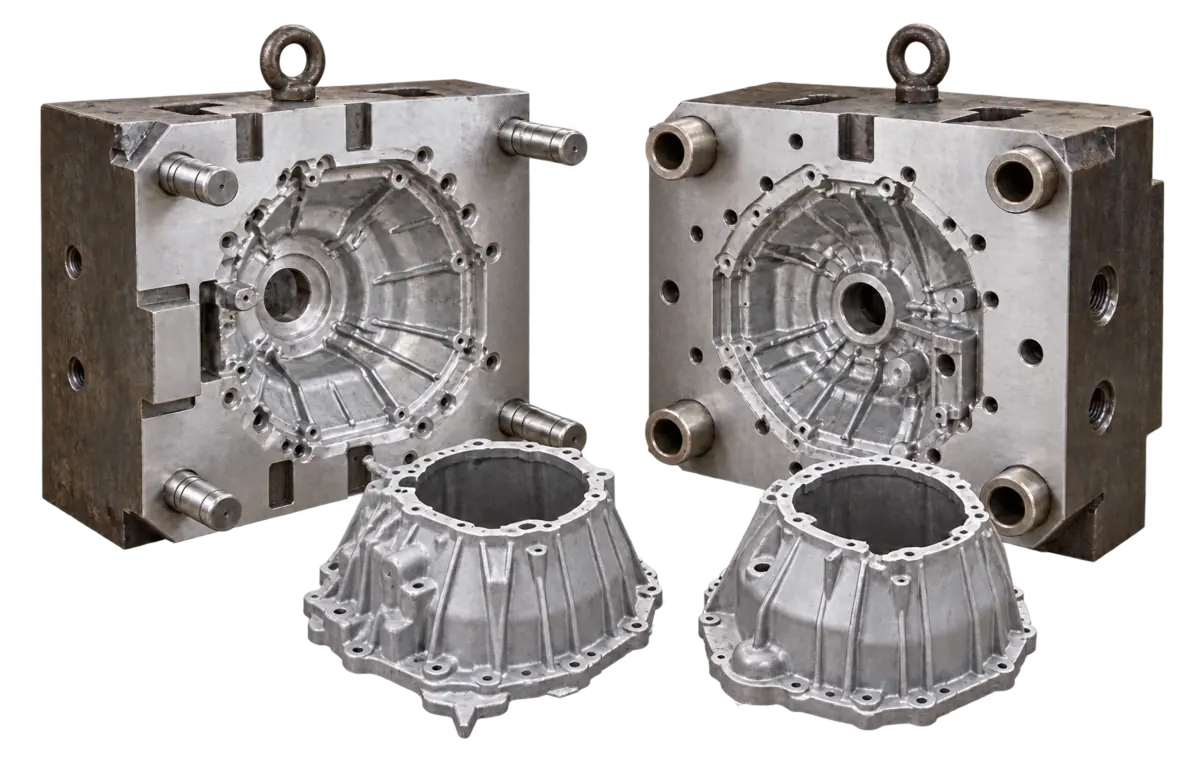
Verfahren des Druckgusses
Die Schmelze füllt unter hohem Druck die stählerne Druckgießform und erstarrt in wenigen Sekunden. So entstehen präzise, dünnwandige Teile in großen Stückzahlen. Das Verfahren wählen wir nach Legierung und Seriengröße.
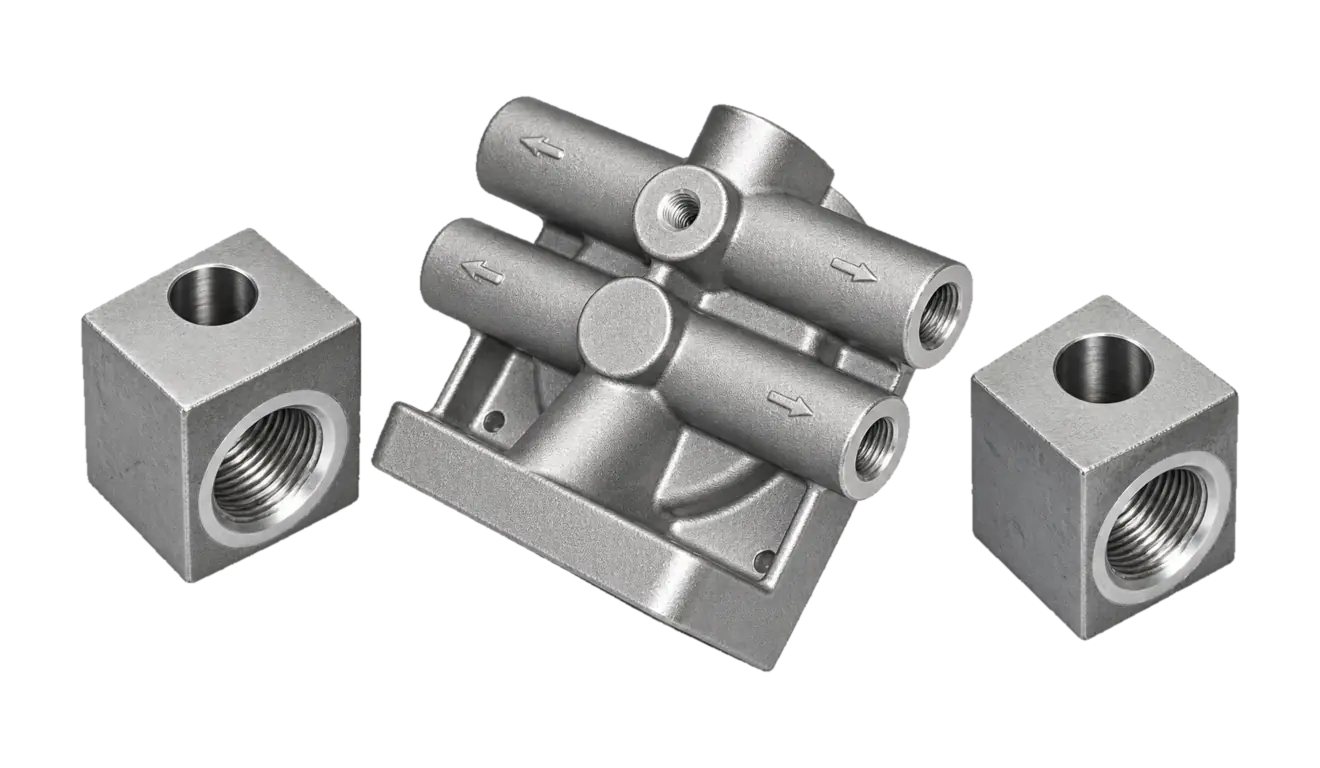
Kaltkammer-Druckguss
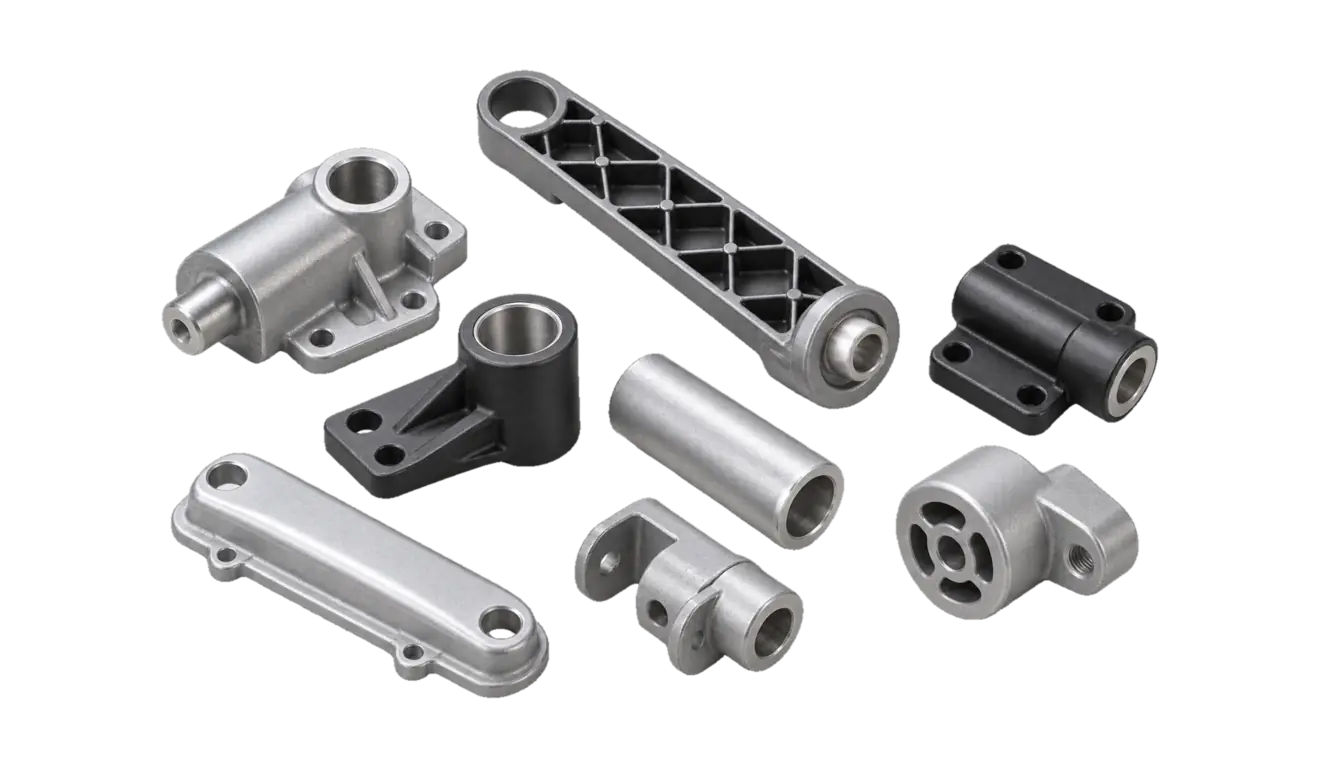
Warmkammer-Druckguss
Legierungen und Produktprogramm
Die Legierung wählen wir nach den Einsatzbedingungen: mal zählt das Gewicht, mal die Wärmeableitung, mal die Korrosionsbeständigkeit. Wir arbeiten nach Zeichnung oder 3D-Modell – von der Musterserie bis zur Großserie.
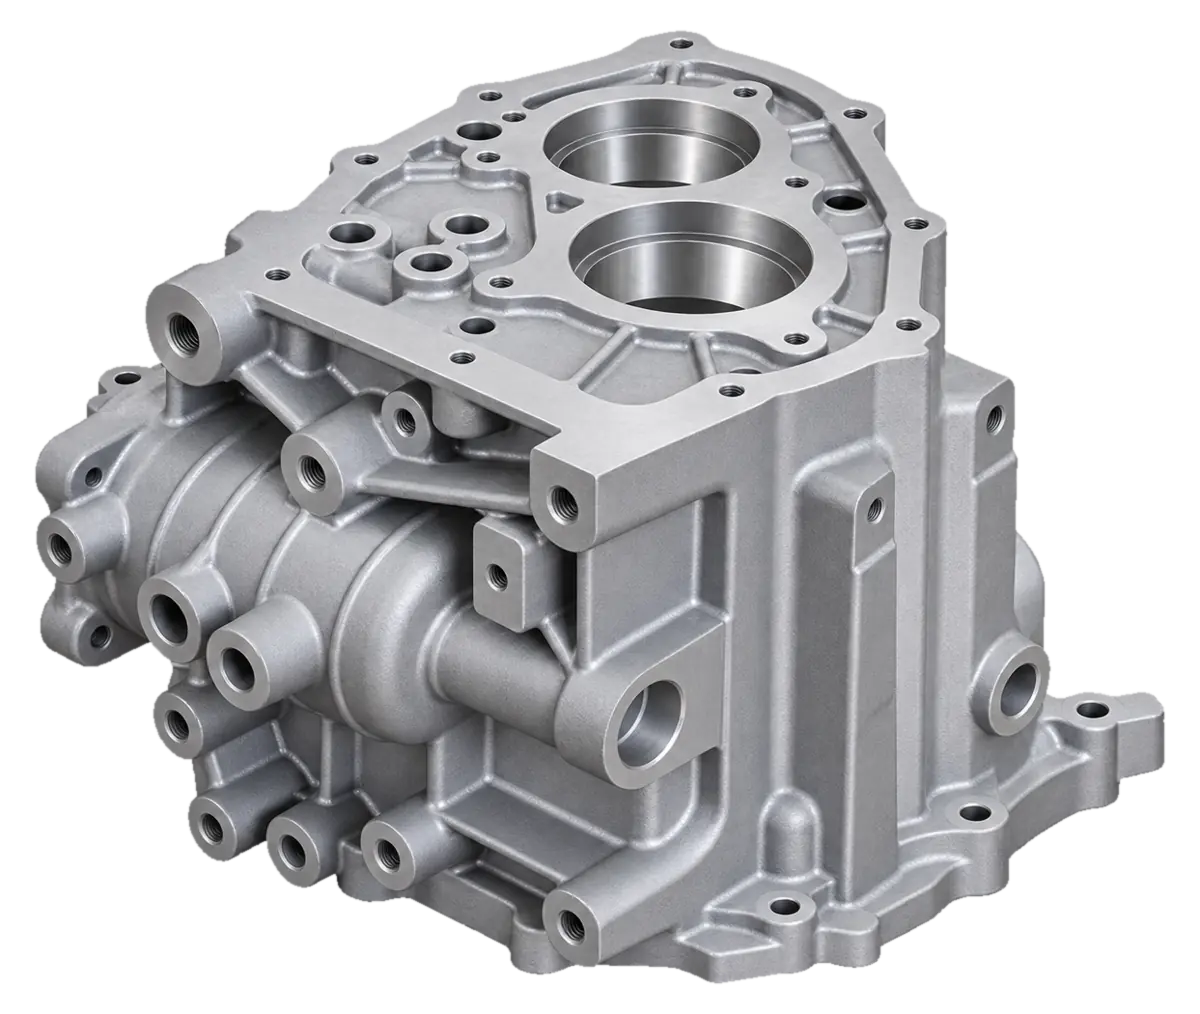
Druckgießformen, Bearbeitung und Beschichtung
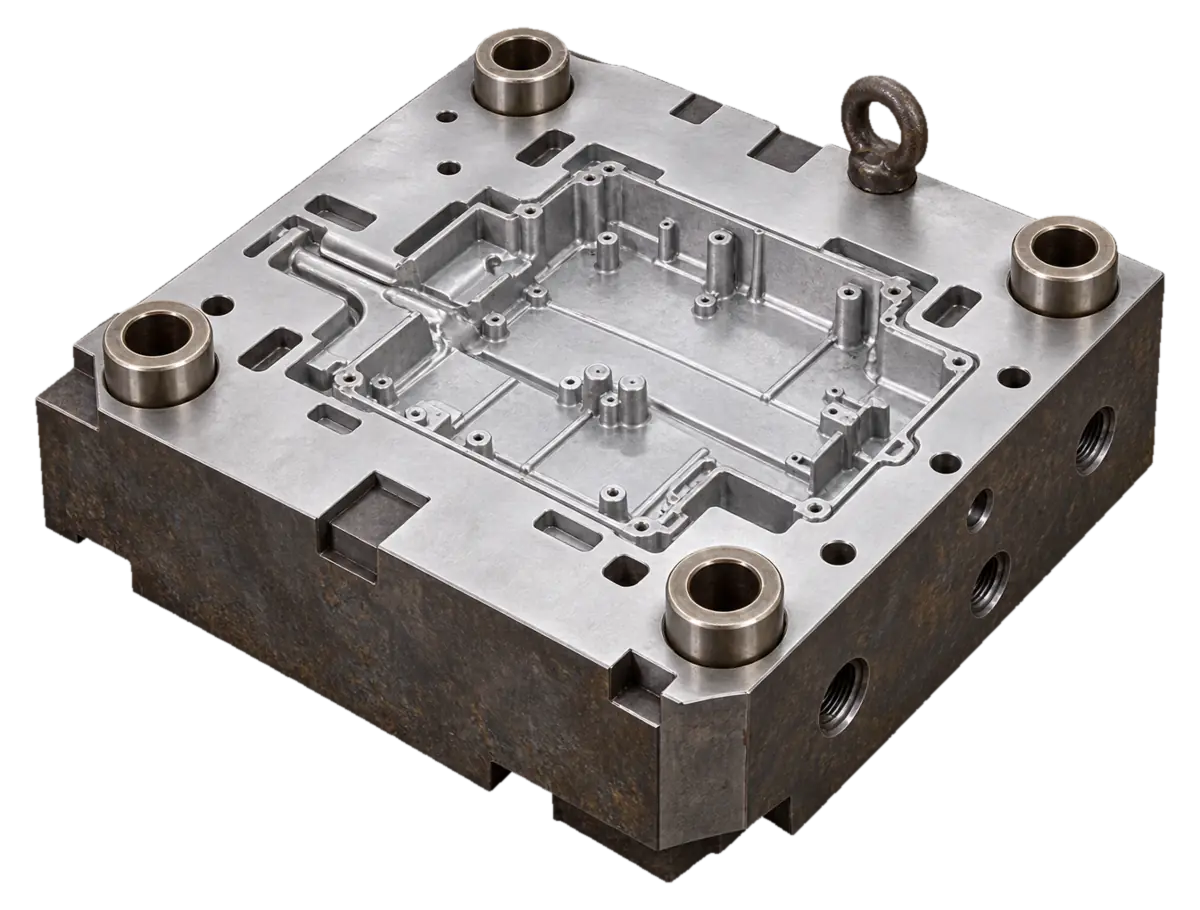
Wir entwerfen und bauen die Druckgießform selbst und stehen deshalb schon ab der ersten Charge für die Gussgeometrie ein. Danach folgen Entgraten, mechanische Bearbeitung und die Endbearbeitung nach Zeichnung.
Vorteile des Druckgusses
Die Form liefert fast die fertige Geometrie, auf die Maschine kommt das Teil nur für wenige kritische Maße. Für Serienteile komplexer Form aus Leichtmetalllegierungen ist das in der Regel der günstigste Weg. Einsatzgebiete: Fahrzeugkomponenten, Gehäuse für Elektronik und Elektrotechnik, Kühlkörper, Industrieausrüstung, Gerätebau, Beschläge.
01Genauigkeit und Wiederholgenauigkeit
Die Maße gibt die Stahlform vor, deshalb stimmen Teile aus verschiedenen Losen überein. Toleranzen bis ±0,1 mm.
02Komplexe Geometrie
Rippen, Dome und Innenhohlräume entstehen in einem Guss. Schweißen oder Zusammenbauen aus Einzelteilen entfällt.
03Produktivität
Zykluszeit ab 30 Sekunden. Eine Mehrfachform liefert mehrere Gussteile pro Schuss.
04Wirtschaftlichkeit in Serie
Die Form amortisiert sich über die Serie: je größer das Los, desto günstiger das Teil. Angüsse gehen zurück in die Schmelze.
05Materialeigenschaften
Ein Aluminiumteil wiegt etwa ein Drittel eines Stahlteils und leitet Wärme gut ab.
06Minimale mechanische Nachbearbeitung
Die Gussoberfläche braucht meist keine Bearbeitung und geht direkt in die Lackierung.
Senden Sie uns Ihre Zeichnung – wir kalkulieren Ihr Gussteil
DXF, STEP, PDF oder ein Foto mit Maßen. Antwort innerhalb von 1 Werktag.