Das Gießverfahren legen Sie schon bei der Kalkulation fest, und es bestimmt vieles: die Werkzeugkosten, die Bearbeitungszugabe, die möglichen Legierungen und die Wärmebehandlung des Rohteils. Bei Gehäusen, Flanschen, Ringen und Zahnkränzen entscheiden meist Stückzahl, Gewicht und Wandstärke. So gehen wir an die Aufgabe heran, wenn eine Zeichnung eintrifft.
Erst Stückzahl und Werkzeug klären
Jedes Verfahren hat seine eigene Einstiegshürde. Ein Einzelstück oder eine Charge von wenigen Teilen rechtfertigt selten eine Metallform, deshalb fällt die Wahl zunächst auf Sandformen. Ein Modell aus Holz oder Kunstharz ist günstig und schnell geändert. Wiederholt sich dasselbe Teil Monat für Monat, rechnet sich irgendwann eine Kokille oder eine Vollformgusslinie: Die Formzeit pro Stück sinkt, und die Rohteile liegen näher am Fertigmaß.
Die Schwelle hängt vom Bauteil ab, darum nennen wir keine feste Stückzahl. Geben Sie mit der Zeichnung den erwarteten Jahresbedarf an. Ein Teil mit 20 Stück im Jahr und eines mit 2000 Stück im Jahr gießt man in der Regel mit unterschiedlichen Verfahren.
Sandformen: Furanharz-Sandguss und Grünsand
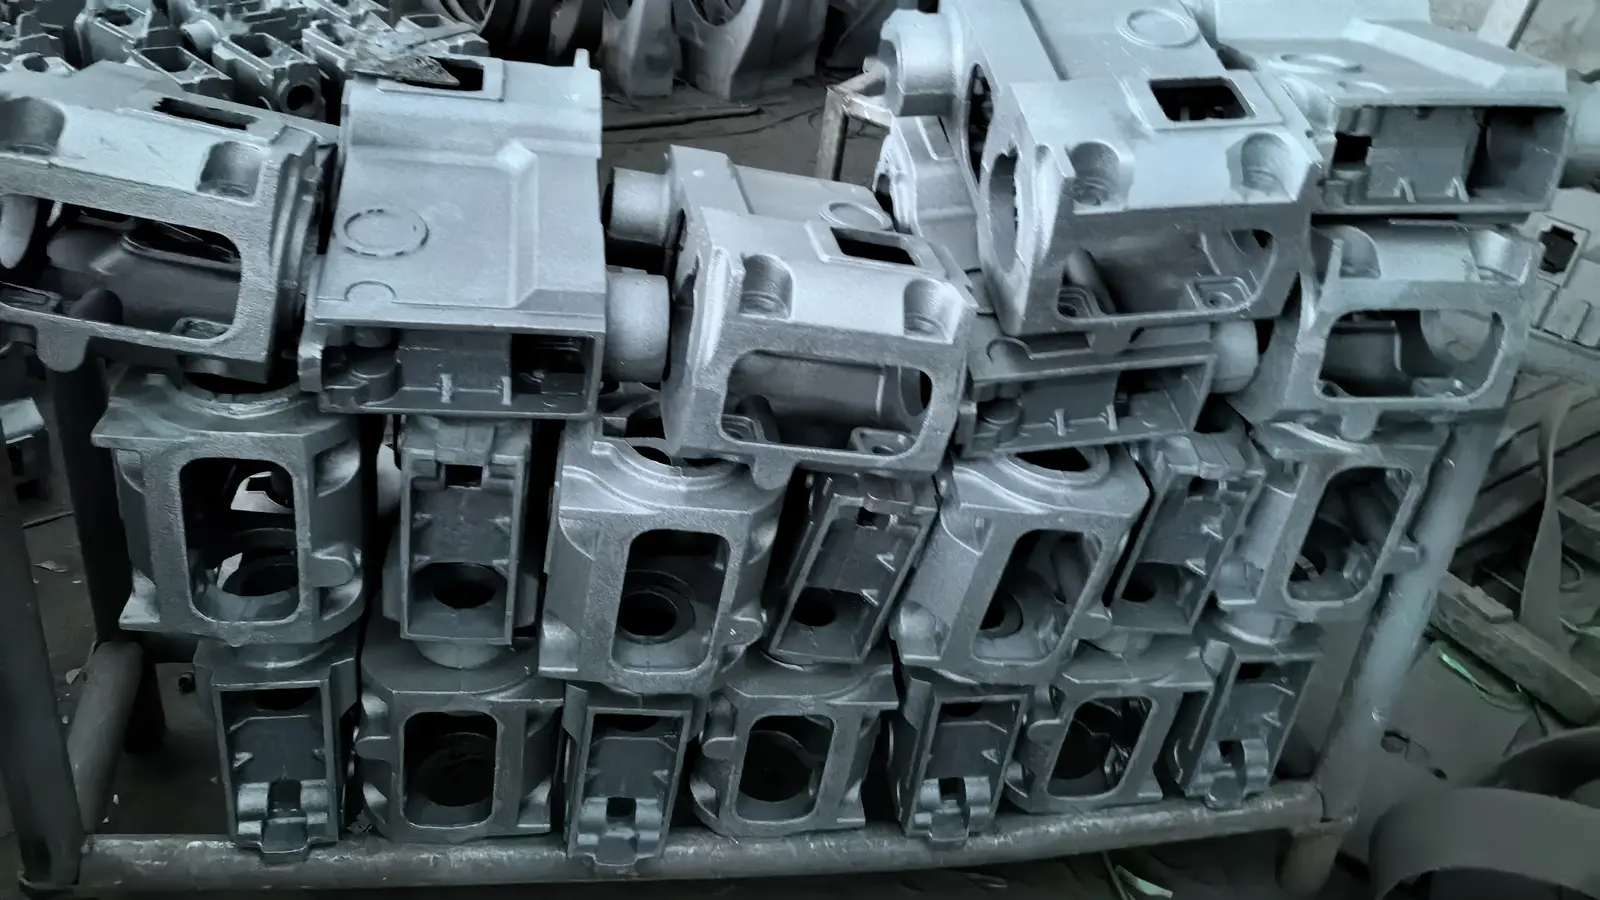
Sand deckt die breiteste Palette an Aufgaben ab. Wir gießen in Formen aus kalthärtenden Formstoffen (Furanharz-Sandguss, No-Bake: Das Bindemittel härtet die Form aus, sie wird steif und die Oberfläche sauberer) sowie in Grünsandformen aus Sand und Ton. Das Gewicht unserer Stahl- und Gusseisengussteile liegt zwischen 0,5 und 2000 kg. Sand nimmt man meist für den schweren Teil dieses Bereichs und für komplexe Geometrie mit Hohlräumen, die über Kerne entstehen.
Der Nachteil von Sand sind Oberfläche und Maßhaltigkeit. Ein Sandguss kommt mit rauer Haut aus der Form und streut stärker als ein Teil aus der Metallform. Deshalb braucht die Zeichnung an jeder Fläche, die zerspant wird, eine Bearbeitungszugabe. Fällt sie zu klein aus, trifft das Werkzeug auf Zunder, harte Gusshaut oder einen Lunker knapp unter der Oberfläche. Fällt sie zu groß aus, zahlen Sie für Späne. Wie viel nötig ist, hängt von Gussgröße, Legierung und Verfahren ab. Große Gussteile brauchen mehr.
Kokillenguss und Vollformguss (Lost Foam)
Die Kokille ist eine wiederverwendbare Metallform. Das Metall kühlt darin schneller ab als im Sand, das Gefüge wird feiner, und die Maße wiederholen sich von Stück zu Stück gut. Das Werkzeug ist teuer, und das Gussteil muss so konstruiert sein, dass es sich entformen lässt. Deshalb passt die Kokille für Serien einfacher bis mittelkomplexer Teile.
Der Vollformguss (Lost Foam) funktioniert anders. Das Modell aus Polystyrolschaum bleibt im Sand und vergast, sobald das Metall in die Form läuft. Bei vielen Teilen entfallen Teilungsebene und Kerne. Das hilft bei komplexer Außengeometrie in der Serie. Weil das Modell bei jedem Abguss verbraucht wird, bestimmen Schaumqualität und Trocknung des Modells das Ergebnis.
Feinguss und Druckguss sind in der Industrie ebenfalls verbreitet, lösen aber andere Aufgaben: kleine Präzisionsteile im ersten Fall, große Stückzahlen dünnwandiger Teile aus Nichteisenmetallen im zweiten. Druckguss aus Aluminium- und Zinklegierungen betreiben wir als eigenen Bereich. Hier geht es um Gussteile aus Stahl und Gusseisen.
Legierung, Wärmebehandlung, Bearbeitung
Die Legierung schränkt die Verfahrenswahl ebenso ein wie die Geometrie. Wir gießen unlegierten und legierten Stahl sowie Grauguss, Sphäroguss und Temperguss. In der Praxis sieht das so aus:
- Grauguss (GJL) kommt für Gehäuseteile, Maschinenbetten und Deckel zum Einsatz: Er lässt sich gut vergießen, dämpft Schwingungen und ist leicht zu bearbeiten.
- Sphäroguss (GJS) mit Kugelgraphit bietet höhere Festigkeit und Zähigkeit, wo Grauguss zu spröde ist.
- Temperguss (GJMB) wählt man für dünnwandige Teile unter Stoßbelastung.
- Unlegierter und legierter Stahl geht in Teile, die auf Zug, Stoß und Verschleiß beansprucht werden, etwa Zahnkränze und Ringe. Stahl schwindet beim Erkalten deutlich stärker als Grauguss. Anguss und Speiser verlangen deshalb mehr Aufmerksamkeit.
Nach dem Abguss werden die Rohteile geglüht oder normalgeglüht, um Gussspannungen abzubauen. Teile, die Härte und Festigkeit brauchen, härten wir mit Anlassen, und die Härte prüfen wir nach HB oder HRC, wie es die Zeichnung vorgibt. Danach kommt das Gussteil auf unsere CNC-Maschinen, wo wir die Passflächen zerspanen und die Fertigmaße nach Zeichnung herstellen. Die Bearbeitung legt nebenbei verdeckte Fehler frei. Ein Lunker, der im ersten Schruppdurchgang auftaucht, kostet einen Rohling. Nach der Montage wird er deutlich teurer.
Was in Ihre Anfrage gehört
- Zeichnung, 3D-Modell oder Musterteil sowie Legierung oder Einsatzbedingungen
- Gussteilgewicht und dünnste Wandstärke
- Stückzahl pro Auftrag und pro Jahr, und ob sich das Teil wiederholt
- Gewünschte Wärmebehandlung und Härte
- Welche Flächen bearbeitet werden und welche im Gusszustand bleiben
Senden Sie uns die Angaben über die Kontaktseite. Wir schlagen Ihnen Gießverfahren und Legierung vor.