Способ литья выбирают ещё на этапе расчёта, и от него зависит многое: стоимость оснастки, припуск под мехобработку, допустимые сплавы и режим термообработки заготовки. Для корпусов, фланцев, колец и зубчатых венцов выбор обычно определяют серия, масса и толщина стенок. Так мы смотрим на задачу, когда приходит чертёж.
Начните с тиража и оснастки
У каждого способа свой порог входа. Единичная отливка или партия в несколько штук редко оправдывает металлическую форму, поэтому по умолчанию выбирают песчаные формы. Модель из дерева или смолы стоит недорого и быстро переделывается. Когда одна и та же деталь повторяется из месяца в месяц, начинают окупаться кокиль или линия по газифицируемым моделям: время формовки на штуку падает, а заготовки получаются ближе к размеру.
Точка окупаемости зависит от детали, поэтому фиксированного числа штук мы не называем. Вместе с чертежом пришлите ожидаемый годовой объём. Деталь на 20 штук в год и деталь на 2000 штук в год обычно льют разными способами.
Песчаные формы: ХТС и песчано-глинистые
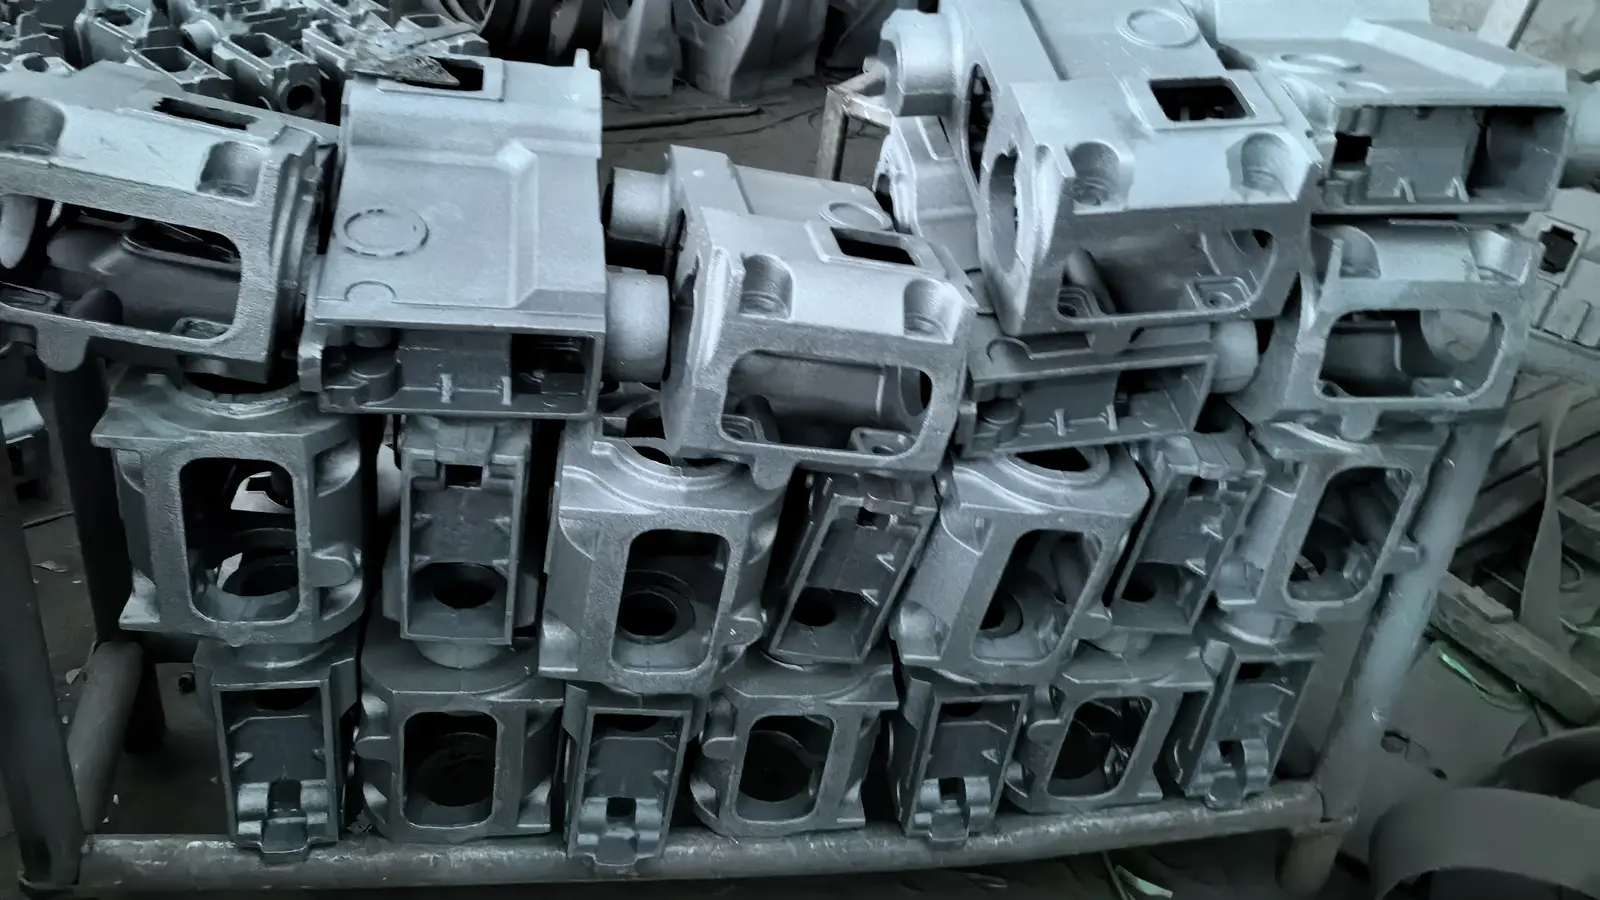
Песок закрывает самый широкий круг задач. Мы заливаем в формы из холоднотвердеющих смесей (ХТС: связующее отверждает форму, она получается жёсткой, а поверхность чище) и в песчано-глинистые сырые формы. Масса отливок из стали и чугуна от 0,5 до 2000 кг. Песок обычно берут для тяжёлой части этого диапазона, а также для сложной геометрии с внутренними полостями, которые выполняют стержнями.
Минус песка в поверхности и точности. Песчаная отливка выходит из формы с шероховатой коркой и большим разбросом размеров, чем деталь после литья в металлическую форму. Поэтому на чертеже нужен припуск под мехобработку на каждой поверхности, которую будут резать. Если оставить мало, резец попадёт на окалину, твёрдую корку или раковину под поверхностью. Если много, заказчик заплатит за стружку. Сколько именно, зависит от размера отливки, сплава и способа; у крупных отливок припуск больше.
Кокиль и литьё по газифицируемым моделям
Кокиль представляет собой многоразовую металлическую форму. Металл в ней остывает быстрее, чем в песке, структура мелче, а размеры от штуки к штуке повторяются хорошо. Оснастка дорогая, и отливку нужно проектировать так, чтобы её можно было извлечь из формы. Поэтому кокиль подходит для серий несложных и средних по сложности деталей.
Литьё по газифицируемым моделям (ЛГМ) устроено иначе. Пенополистирольная модель остаётся в песке и газифицируется, когда в форму идёт металл. У многих деталей нет линии разъёма и не нужны стержни, что помогает при сложной наружной геометрии в серии. Модель расходуется при каждой заливке, поэтому на результат влияют качество пеномодели и контроль её сушки.
Литьё по выплавляемым моделям и литьё под давлением тоже распространены в промышленности, но решают другие задачи: мелкие точные детали в первом случае, большие партии тонкостенных деталей из цветных сплавов во втором. Литьё под давлением алюминиевых и цинковых сплавов у нас отдельное направление, а здесь речь о стальных и чугунных отливках.
Сплав, термообработка, мехобработка
Сплав ограничивает выбор способа не меньше, чем геометрия. Мы отливаем углеродистую и легированную сталь, серый, высокопрочный и ковкий чугун. На практике так:
- Серый чугун идёт на корпусные детали, станины и крышки: хорошо льётся, гасит вибрацию, легко обрабатывается.
- Высокопрочный чугун с шаровидным графитом даёт большую прочность и вязкость там, где серый слишком хрупок.
- Ковкий чугун берут для тонкостенных деталей с ударной нагрузкой.
- Углеродистая и легированная сталь идёт на детали, работающие на растяжение, удар и износ, например зубчатые венцы и кольца. Сталь при остывании усаживается заметно сильнее серого чугуна, поэтому литниковой системе и прибылям нужно больше внимания.
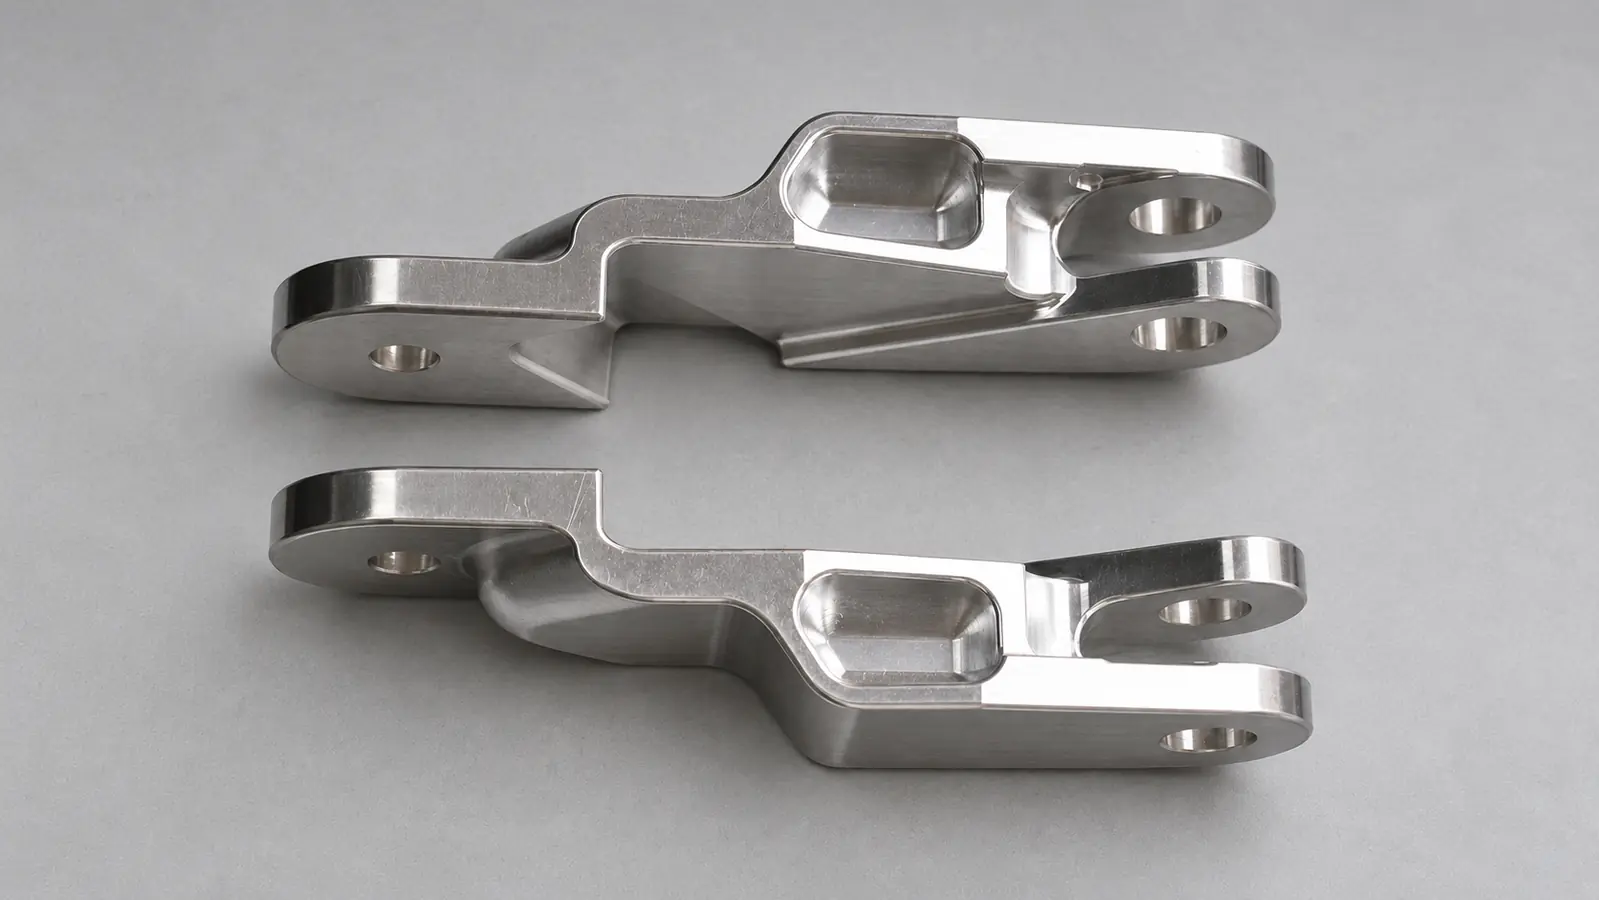
После заливки заготовки проходят отжиг или нормализацию, чтобы снять литейные напряжения. Детали, которым нужны твёрдость и прочность, закаливают с отпуском, а твёрдость проверяют по HB или HRC согласно чертежу. Затем отливка идёт на наши станки с ЧПУ, где мы режем посадочные поверхности и выводим финишные размеры по чертежу. Мехобработка заодно вскрывает скрытые дефекты. Раковина, найденная на первом черновом проходе, стоит одной заготовки. После сборки она обойдётся гораздо дороже.
Что важно указать в запросе
- Чертёж, 3D-модель или образец детали, а также сплав или условия работы
- Масса отливки и самая тонкая стенка
- Количество в заказе и в год, будет ли деталь повторяться
- Нужная термообработка и твёрдость
- Какие поверхности обрабатываются, а какие остаются литыми
Отправьте данные через страницу контактов, и мы предложим способ литья и сплав.