Eine Bearbeitungszeichnung enthält mehr Entscheidungen, als die meisten Kunden vermuten: den Rohling, mit dem das Teil beginnt, die Toleranz an jedem Durchmesser, die Oberflächengüte dort, wo eine Dichtung oder ein Lager sitzt. Stimmen diese Entscheidungen schon vor der Bestellung, kommt das Teil termingerecht und zu einem Preis, der zur Aufgabe passt. Stimmen sie nicht, kalkuliert der Betrieb eine einfache Buchse zu vorsichtig, oder eine wichtige Passung wird zu locker. Im Folgenden zeigen wir, wie der Weg vom Rohling zum geprüften Teil aussieht und was Sie in der Zeichnung angeben sollten, um nicht zu viel zu bezahlen.
Rohling: Walzstahl, Schmiedeteil oder Gussteil
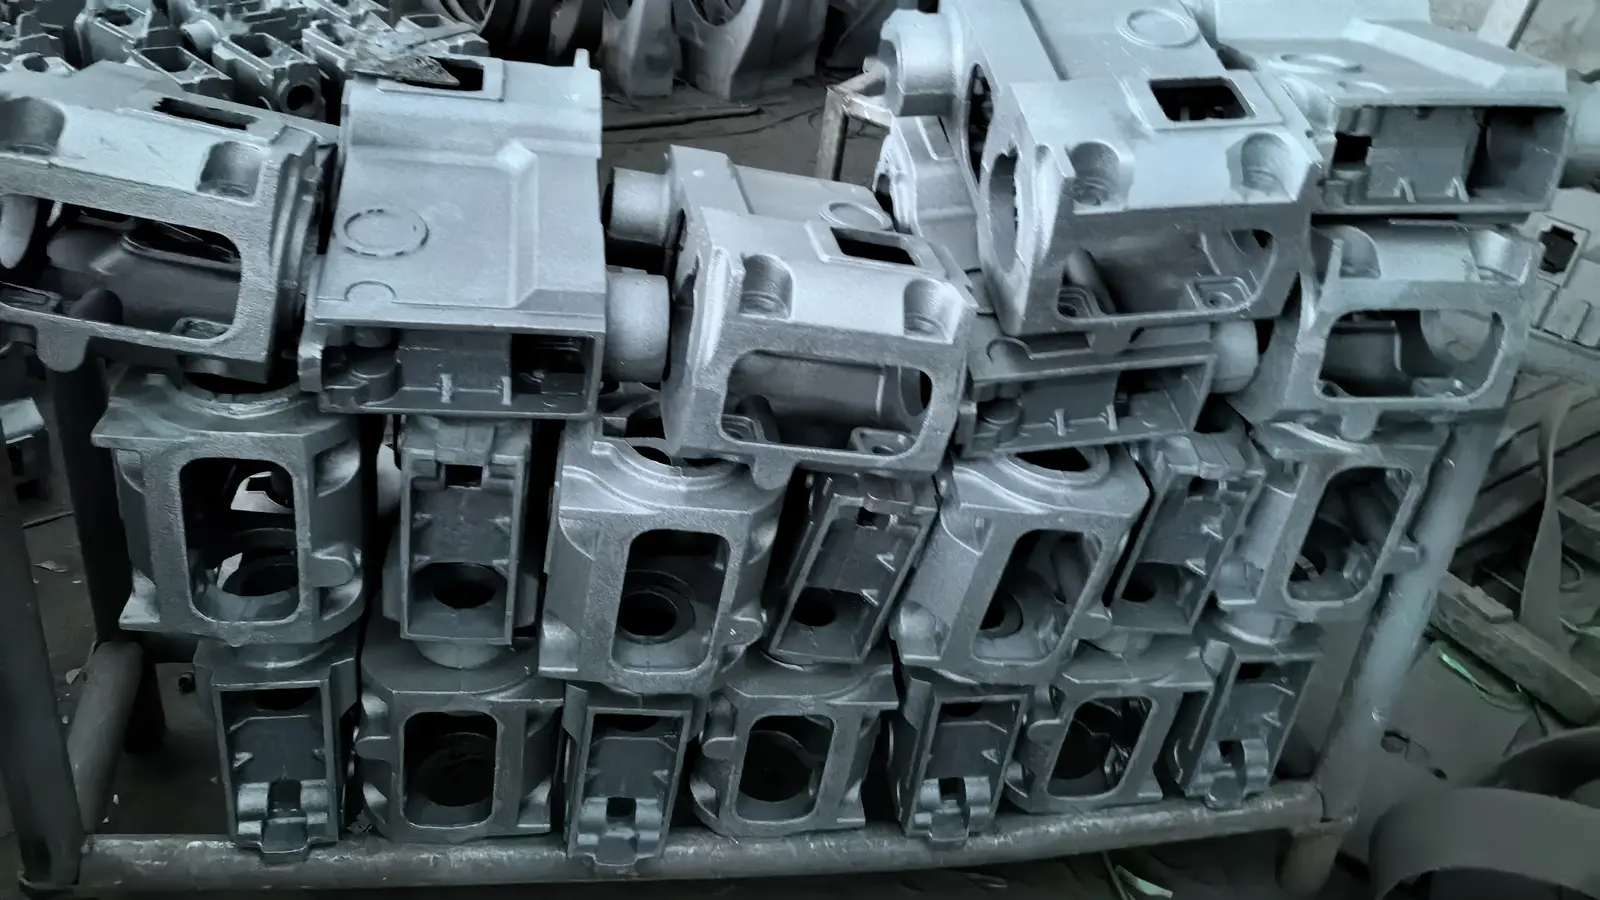
Der Rohling entscheidet über das fertige Teil mindestens so stark wie die Bearbeitung selbst. Walzstahl, auf Länge geschnitten, ist die Standardlösung für Wellen, Buchsen, Achsen und alle Teile, bei denen die Faserrichtung des Metalls keine Rolle spielt. Er lässt sich schnell beschaffen und ist für Einzelstücke und Kleinserien günstig. Ein Schmiedeteil ist die richtige Wahl, wenn das Bauteil zyklische oder stoßartige Lasten trägt: Das Schmieden verdichtet das Gefüge über den gesamten Querschnitt und richtet den Faserverlauf entlang der Bauteilkontur aus. Das steigert die Dauerfestigkeit von Absatzwellen, Flanschen und Ringen deutlich über das hinaus, was derselbe Stahl aus Walzmaterial erreicht. Ein Gussteil lohnt sich, wenn die Geometrie selbst im Vordergrund steht: komplexe Innenhohlräume, Verstärkungsrippen, dünne Wände. Aus dem vollen Material lassen sich solche Formen nur mit übermäßigem Materialabtrag und zusätzlicher Maschinenzeit erzeugen.
Die Wahl des Rohlings bestimmt auch die Bearbeitungszugabe. Eine grobe Sandgussform oder ein freigeformter Schmiederohling braucht auf allen Flächen eine großzügige Zugabe, um Zunder und Fehlstellen zu entfernen. Ein Gesenkschmiedeteil nahe der Endkontur oder ein Kokillengussteil braucht deutlich weniger, was die Taktzeit verkürzt und den Materialabfall senkt. Art und Zustand des Rohlings sollten Sie vorab angeben, statt es dem Betrieb zu überlassen, dies aus der Zeichnung des fertigen Teils zu erraten. So lassen sich Termin und Kosten leichter steuern.
Von der Schruppbearbeitung zur fertigen Geometrie
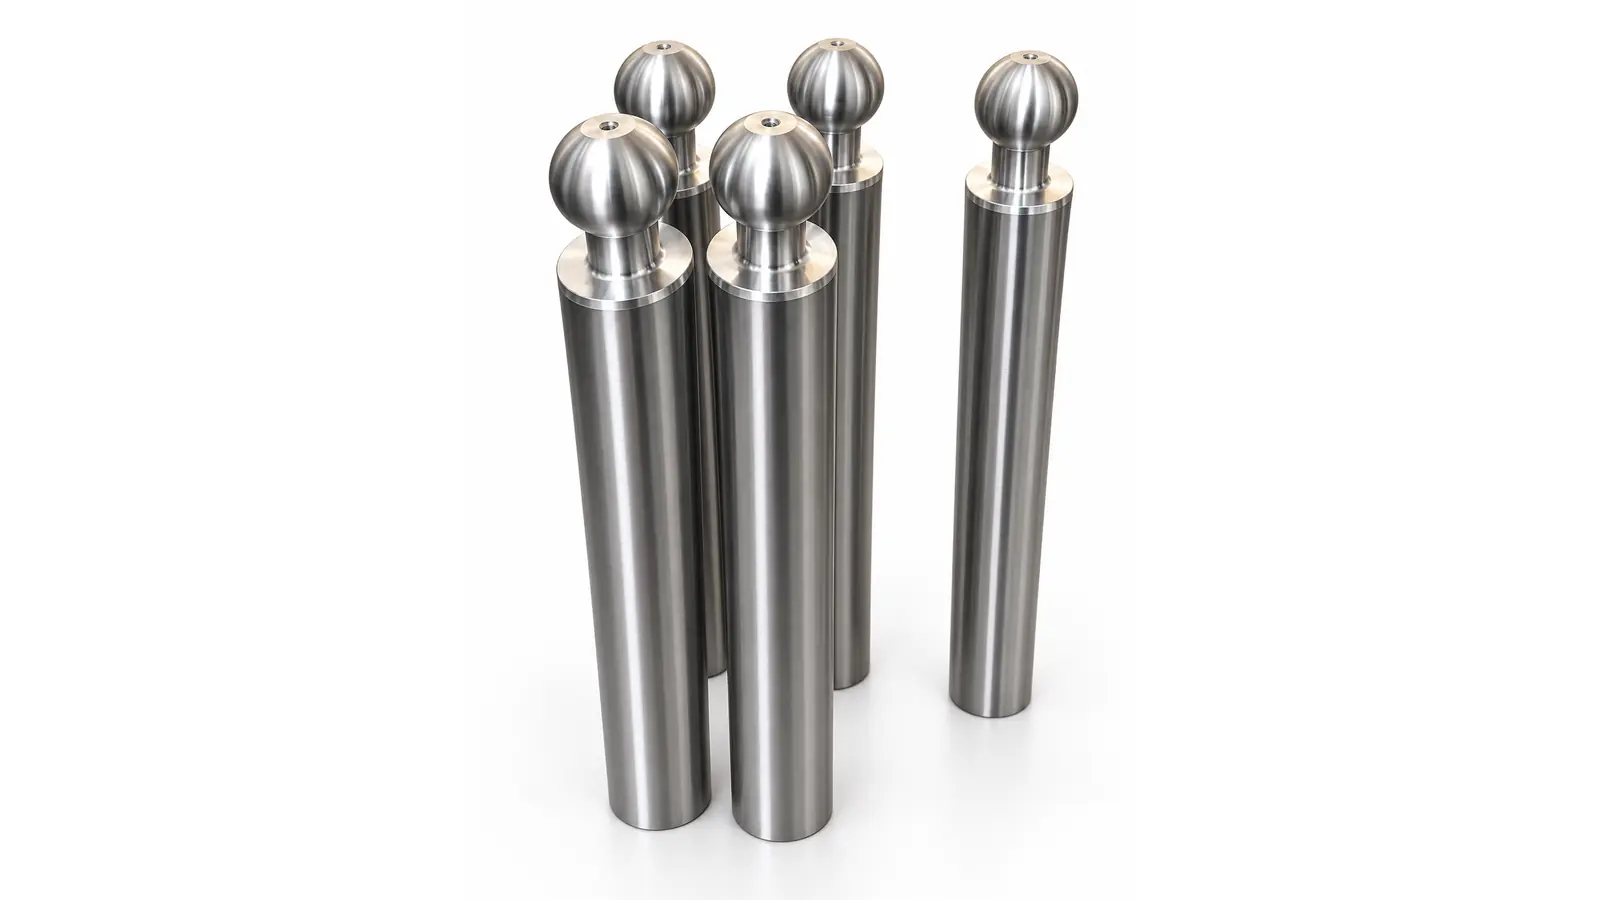
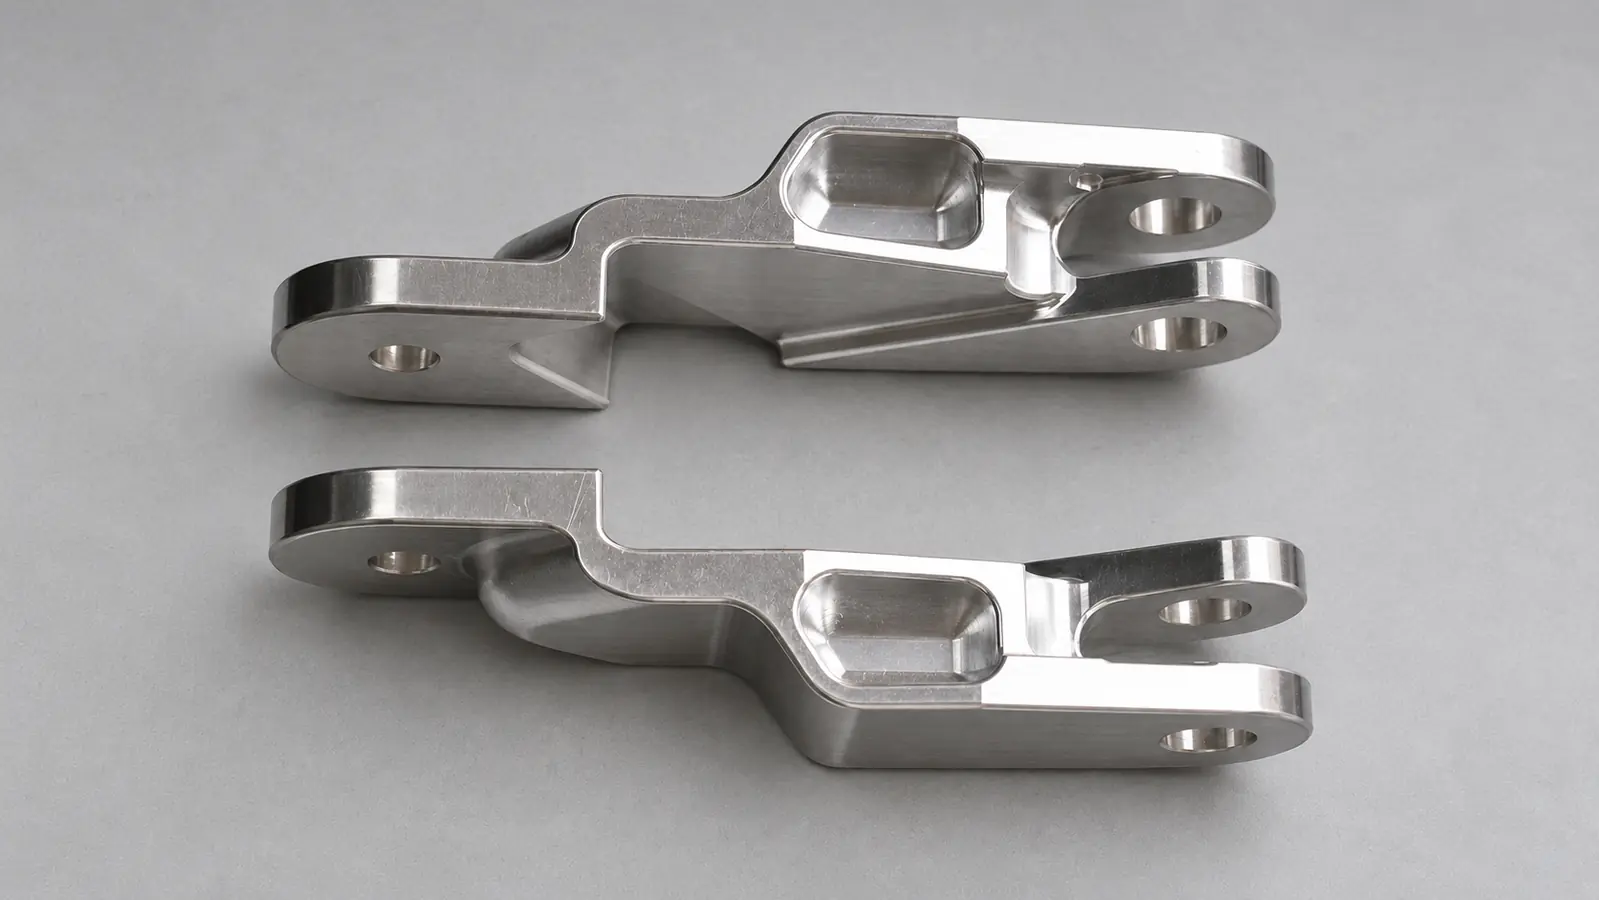
Die Bearbeitung läuft in Stufen ab: zuerst Schruppen, zuletzt Schlichten. Jede Stufe baut innere Spannungen auf ihre eigene Weise ab, und ein Teil, das in einem einzigen Durchgang auf Maß gebracht wird, verzieht sich oft, sobald diese Spannungen frei werden. Das Drehen legt die Hauptdurchmesser von Welle oder Buchse fest, dazu Absätze, Gewinde und Fasen. Unsere DMG-MORI-Drehmaschinen fassen das bis Ø 500 mm und 1000 mm Länge, mit Passungen H6/h6 dort, wo das Teil mit einem Lager oder einer Dichtung zusammenwirkt. Das Fräsen übernimmt alles, was nicht rund ist: Flächen, Taschen, Befestigungsbohrungen, Gehäuseteile mit Kanten auf mehreren Seiten. Wir arbeiten 3- bis 5-achsig auf unseren Haas-Bearbeitungszentren, mit einer wiederholbaren Rauheit von Ra 0,8 µm im Schlichtgang dank Temperaturkompensation und Renishaw Messtastern direkt im Bearbeitungsprozess. Das Bohren und Ausbohren bringt Bohrungen auf die geforderte Passung, von der Befestigungsbohrung bis zum ausgebohrten Sitz, der fluchtgenau zur Welle liegen muss. Wenn ein Durchmesser enger und glatter werden muss, als das Drehen allein liefert (meist nachdem die Wärmebehandlung die Oberfläche gehärtet hat), kommt das Schleifen zum Einsatz und bringt die Geometrie zurück in die Toleranz.
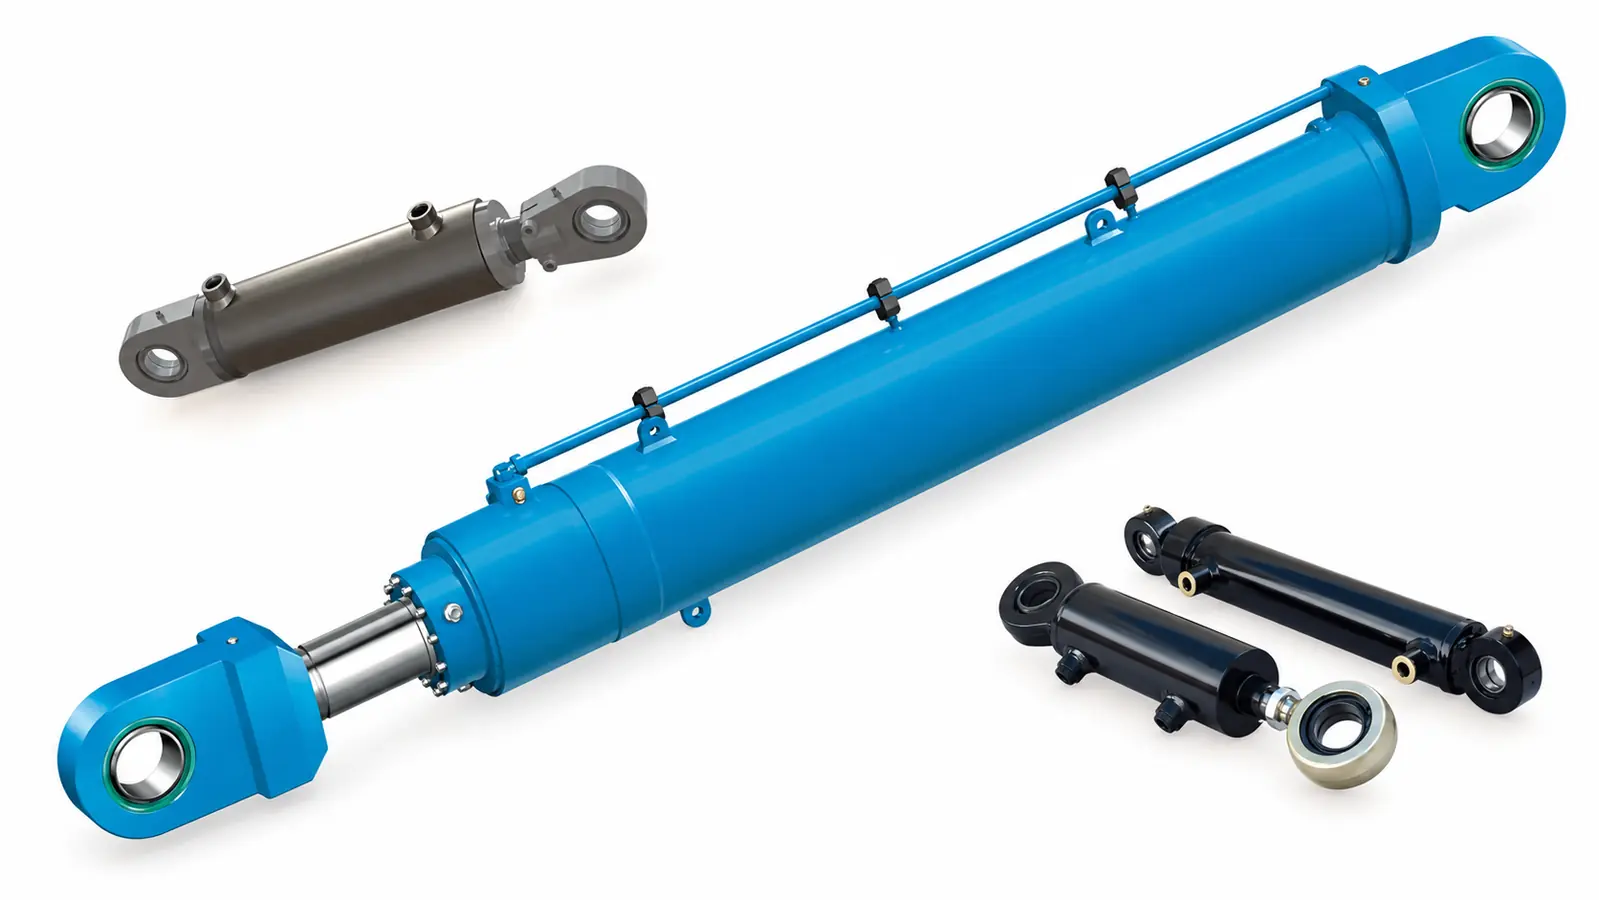
Großbauteile folgen derselben Logik, nur auf anderen Maschinen: Kolbenstangen, Wellen und Gehäuse mit einem Durchmesser bis Ø 2 m und einer Länge bis 16 m werden auf Schiess Drehmaschinen und DMG MORI Bearbeitungszentren mit vergrößertem Arbeitsbereich bearbeitet. Für die Feinschleifbearbeitung, sobald ein Teil aus der Standardaufspannung herauswächst, setzen wir Klingelnberg-Anlagen ein. Die Abfolge der Arbeitsschritte ändert sich mit wachsender Baugröße nicht, nur die Maschine und die Art der Aufspannung.
Warum die Toleranz den Preis bestimmt
Gerade bei den Toleranzen weicht die Kalkulation am häufigsten von den Erwartungen des Kunden ab: Eine Toleranz, die eine Qualitätsstufe enger ausfällt als nötig, kann die Bearbeitungszeit an diesem Element verdoppeln. IT6–IT7 (etwa ±0,005–0,015 mm je nach Durchmesser) erreichen wir auf unseren Dreh- und Fräszentren zuverlässig für Serien- und Präzisionsteile ohne Schleifen: Wellenzapfen, Buchsenbohrungen, Positionen von Befestigungsbohrungen. Muss ein Lagersitz oder eine Dichtungsfläche auf eine enge Passung H6/h6 gebracht werden oder die Rundheit nach der Wärmebehandlung gehalten werden, wechselt das Teil auf eine Schleifoperation: eine eigene Aufspannung und ein eigener Posten in der Kalkulation. Koaxialität und Rundlauf zwischen Elementen derselben Welle halten wir üblicherweise innerhalb von 0,05 mm. Eine engere Toleranz ist möglich, sollte aber nur dort vorgesehen werden, wo sie wirklich gebraucht wird, nicht pauschal auf allen Flächen „zur Sicherheit“.
Die praktische Regel für die Zeichnung: Enge Toleranzen gehören nur auf Durchmesser und Stirnflächen, die mit einem anderen Teil zusammenwirken, etwa eine Lagerbohrung, eine Dichtungsfläche oder ein Bezugsabsatz. Auf allen übrigen Flächen reicht die Standardtoleranz nach ISO 2768. Das hält die Kalkulation nahe an dem, was ein einfaches Teil tatsächlich kosten sollte.
Kontrolle vor dem Versand
Die Vermessung erfolgt nach jeder Bearbeitungsstufe, nicht erst am Ende: Ein Durchmesser, der nach dem Schruppen außerhalb der Toleranz liegt, lässt sich günstiger korrigieren, wenn man ihn sofort erkennt, statt erst nach dem Schleifen. Kleine und mittlere Teile laufen über ein Koordinatenmessgerät (KMG), das Geometrie, Bohrungslage und Passungen prüft. Lange Kolbenstangen, Wellen und große Gehäuse messen wir über die gesamte Länge mit Lasertrackern und 3D-Scannern, weil der Messtisch eines KMG für solche Teile zu klein ist. Die größten Werkstücke durchlaufen zusätzlich eine manuelle Kontrolle mit kalibrierten Messschienen, Innenmessgeräten, Mikrometern und Endmaßen, als Gegenprobe zur optischen Messung. Auf Anfrage stellen wir ein Messprotokoll zur Zeichnung aus. Kunden, die Rückverfolgbarkeit bis zur Metallcharge und zum Werkstoffzertifikat brauchen, benötigen genau das.
Was in der Anfrage wichtig ist
Eine Zeichnung (DXF, STEP oder PDF; für eine erste Kalkulation genügt auch ein bemaßtes Foto) mit Werkstoffangabe, Toleranz und Passung an jedem funktionalen Durchmesser, geforderter Oberflächenrauheit und Losgröße erlaubt es uns, Rohling und Maschine sofort richtig zu wählen, ohne mehrfach nachzufragen. Wenn die Toleranz an einem Element durch das Gegenstück vorgegeben ist und nicht aus Gewohnheit, sagen Sie uns das: Oft eröffnet das eine günstigere Bearbeitungsvariante, ohne die Montage zu beeinträchtigen. Liegt gar keine Zeichnung vor, reichen für den Start ein physisches Musterteil und die Einsatzbedingungen.
Haben Sie ein Teil zur Bearbeitung, vom einzelnen Prototyp bis zur laufenden Serienlieferung? Sehen Sie sich unsere Möglichkeiten der CNC-Bearbeitung an oder senden Sie Ihre Zeichnung an unseren Fertigungsbereich Metallbearbeitung: Wir antworten innerhalb eines Arbeitstages.