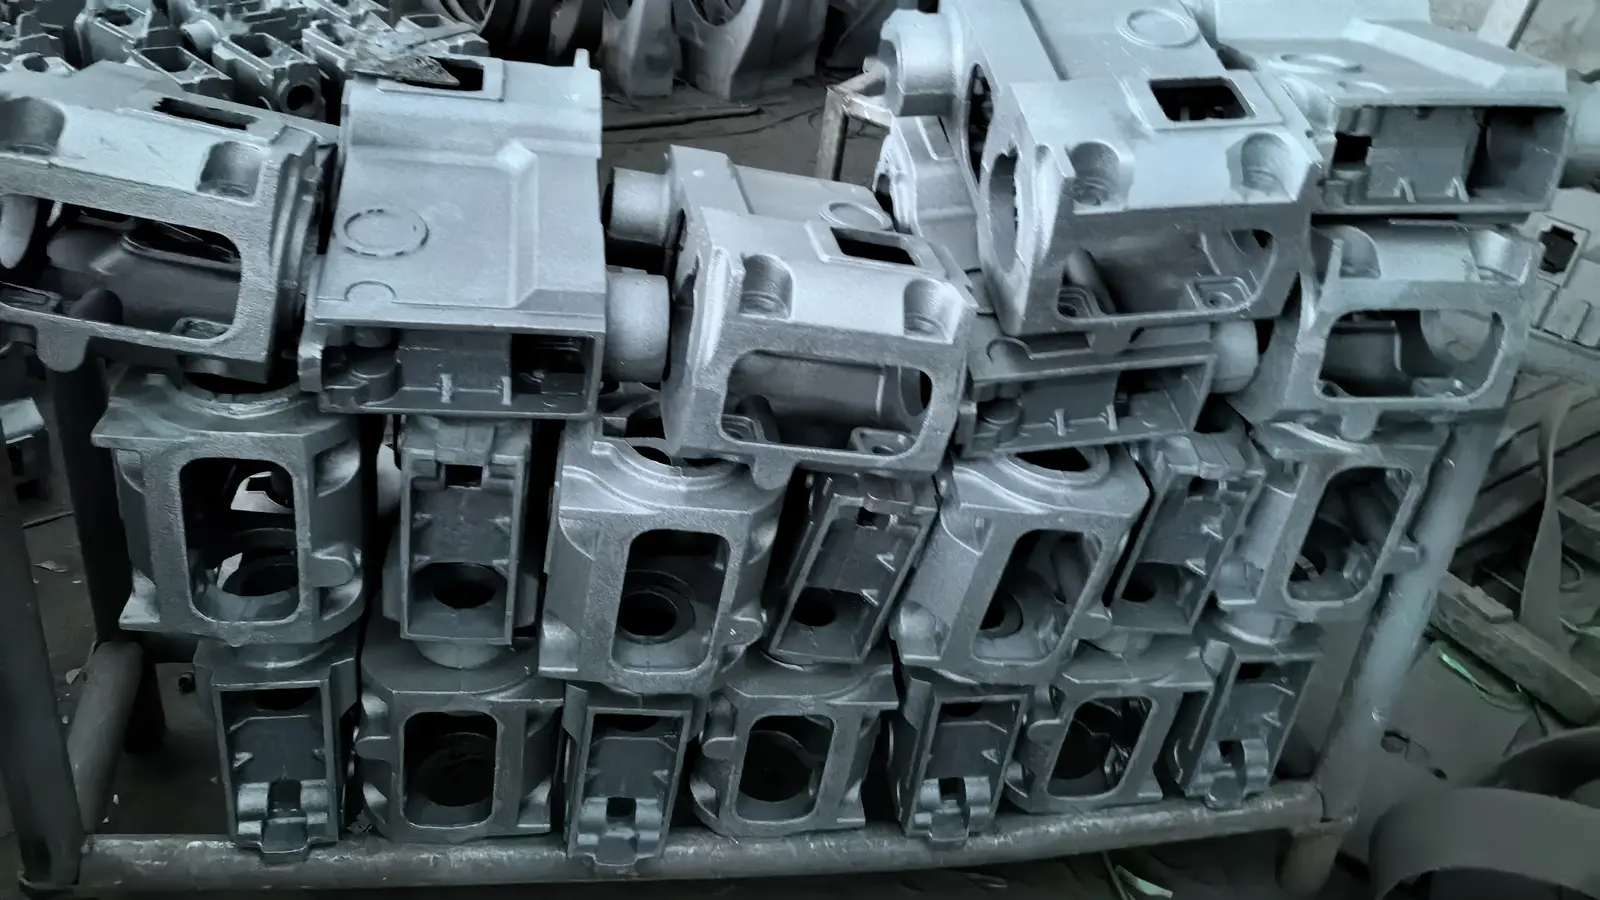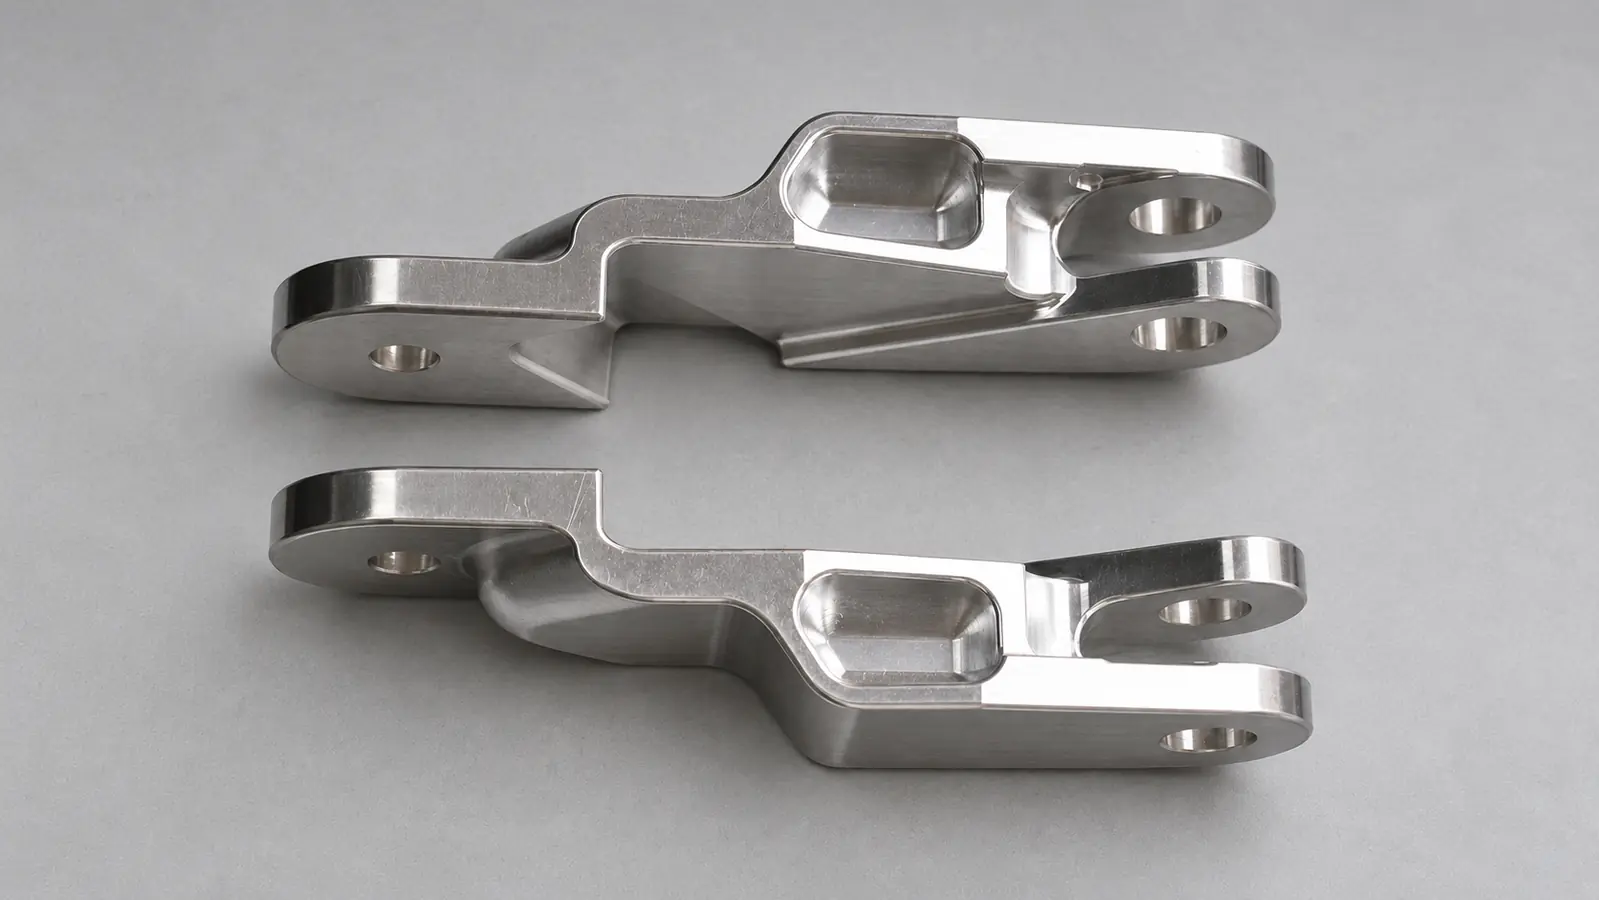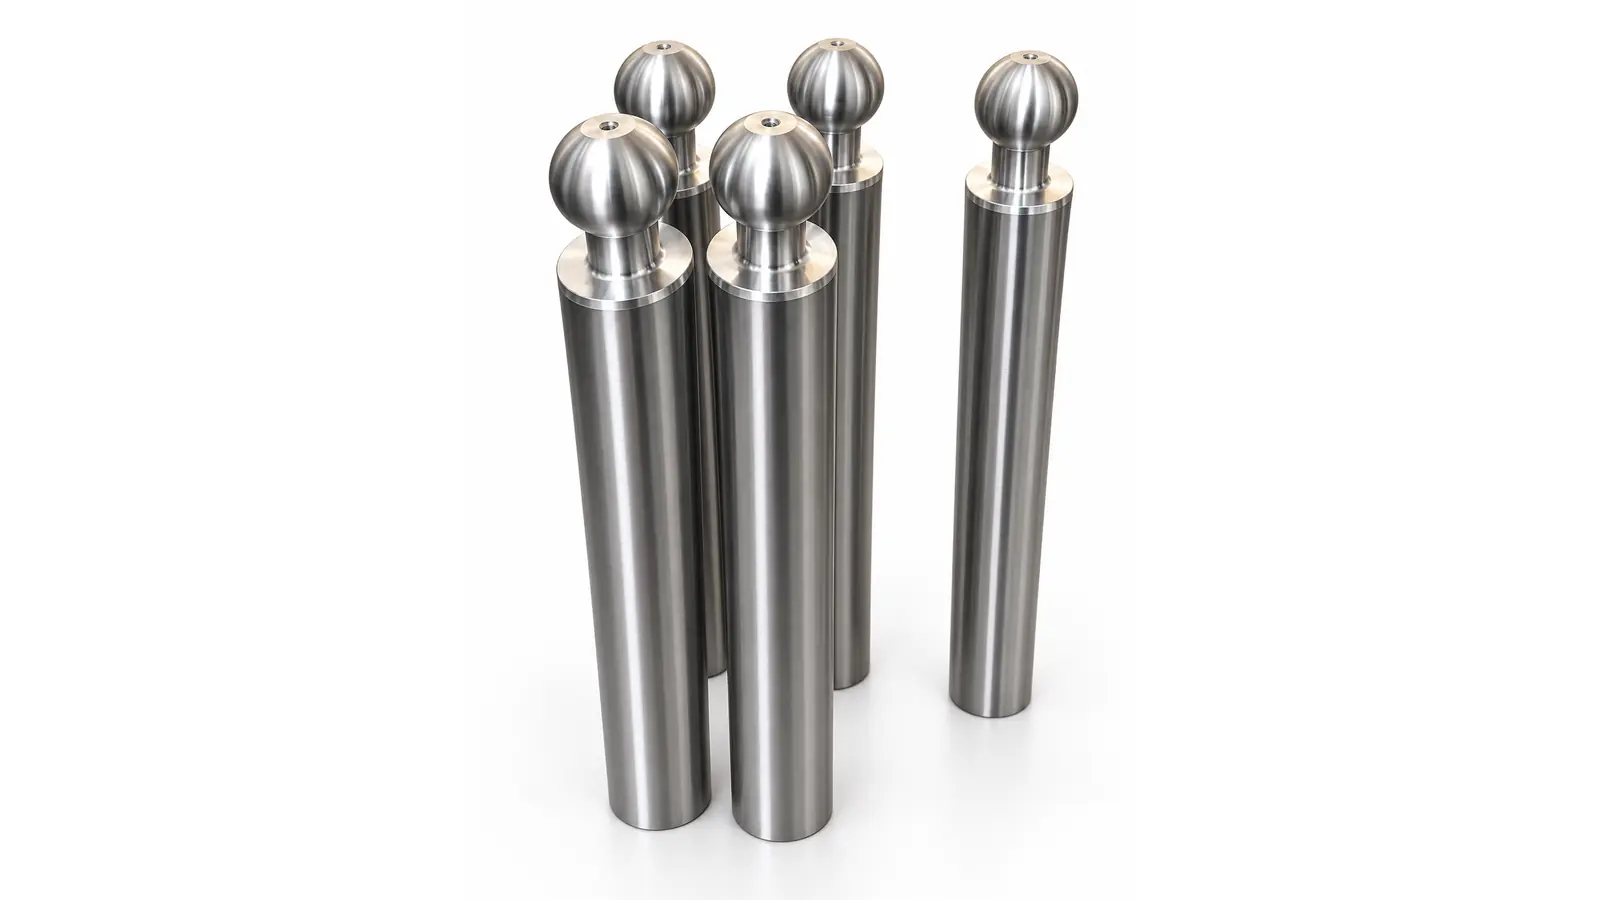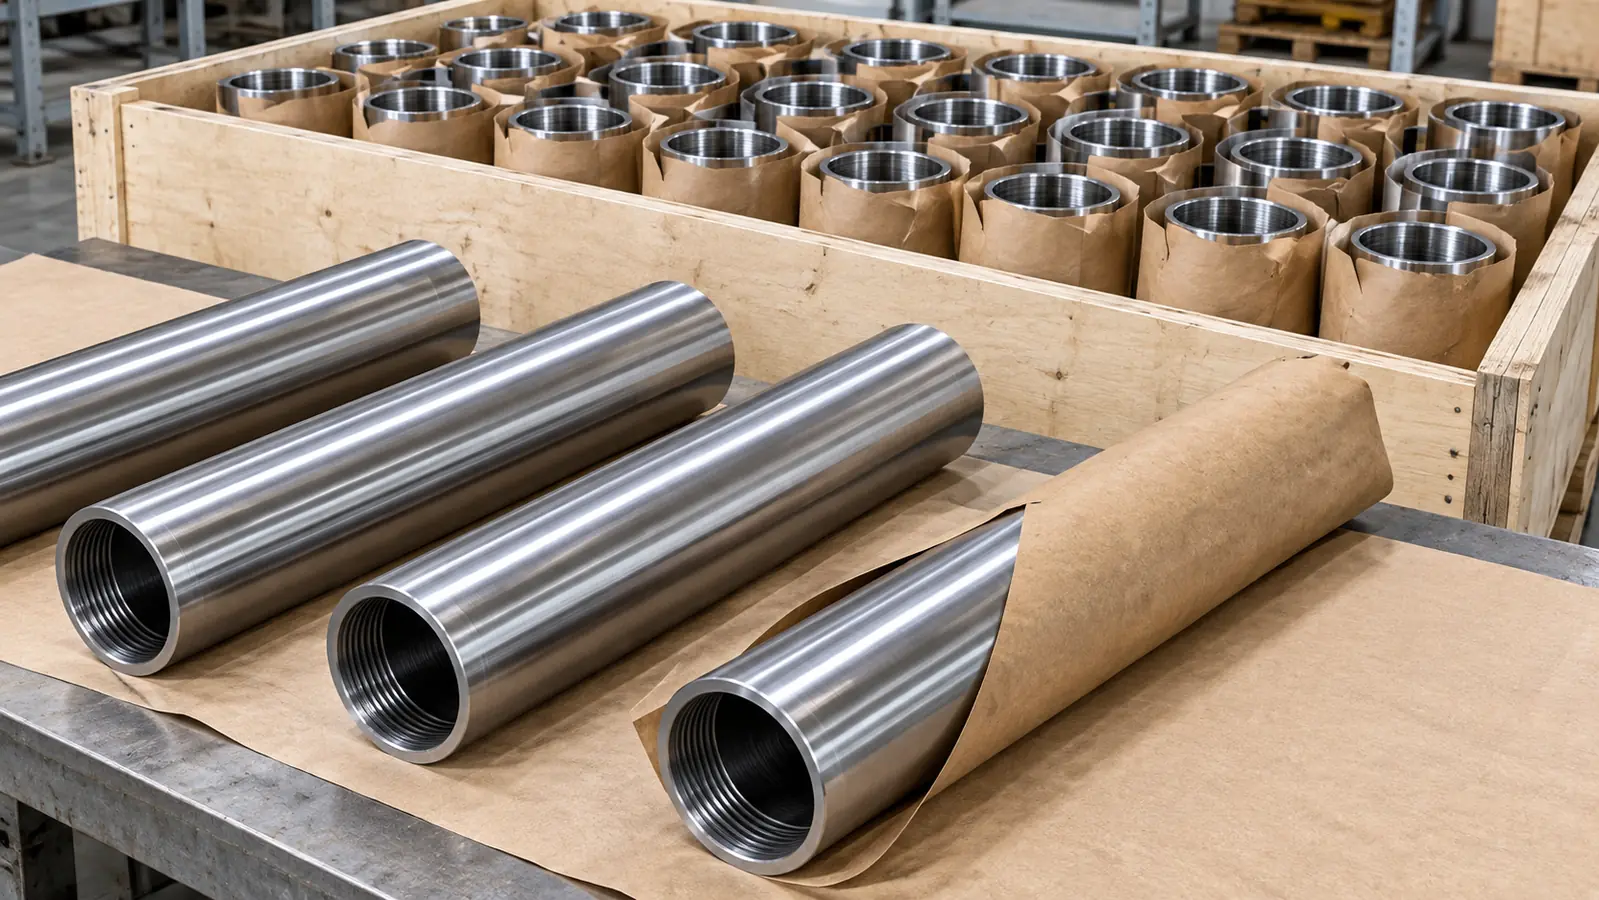
Sobald die Stückzahlen über wenige Einheiten im Monat hinausgehen, lohnt sich die Eigenfertigung von Zylinderrohr, Kolbenstange und Deckel meist nicht mehr. Die Wirtschaftlichkeit verschiebt sich zugunsten eines Fertigungspartners, dessen Maschinen bereits auf die Serie ausgelastet sind. Bewerten sollten Sie einen solchen Partner aber nicht anhand der Zeichnung, sondern danach, wie er die Charge organisiert: von der Wareneingangskontrolle des Stahls bis zum letzten Teil.
Was eine Charge von einem Einzelauftrag unterscheidet
Ein einzelner Sonderzylinder ist im Kern eine Bearbeitungsaufgabe: ein präzises Teil nach Zeichnung fertigen. Eine Charge aus Hunderten oder Tausenden Teilen ist etwas anderes. Vorrichtungen, Spannmittel und das Bearbeitungsprogramm werden einmal eingefahren und müssen danach ohne Abweichung über den gesamten Lauf halten. Wer eine Serie als „dasselbe Teil, nur oft“ versteht, verliert Geld beim Einrichten. Schlimmer noch: Die Toleranzen driften zwischen dem ersten und dem letzten Teil der Charge auseinander.
Bei Deckeln, Bodendeckeln und Zylinderrohren wiegt das schwerer als bei einer gewöhnlichen Konsole. Dichtungssitze, verchromte Bohrungen und Gewinde sind funktionale Elemente, keine reine Passung. Ein Deckel, dessen Maß von Charge zu Charge um 0,02 mm wandert, lässt sich problemlos montieren. Die Standzeit der Dichtung im Betrieb ändert sich dadurch trotzdem, und der Kunde merkt das erst nach dem Einbau.
Die Eingangskontrolle des Materials setzt die Qualitätsgrenze
Die Stabilität einer Charge entscheidet sich schon vor dem ersten Schnitt. Stangenmaterial und Schmiedeteile für Zylinderrohre, Kolbenstangen und Deckel werden gegen das Lieferantenzertifikat geprüft, Stahlsorte und Schmelznummer müssen übereinstimmen, und eine Probe geht in die mechanische Prüfung. Bei Kolbenstangen, die verchromt werden, kommt eine zusätzliche Prüfung der Materialreinheit hinzu.
Bei uns in der Fertigung sehen wir das öfter: Eine Abweichung in der Durchhärtbarkeit einer Stahlcharge zeigt sich nicht sofort. Sie taucht erst zwei Operationen später auf, wenn die Kolbenstange beim Induktionshärten anders reagiert als erwartet. Am Ende sieht das wie eine Toleranzabweichung aus, als läge der Fehler an der Maschine, dabei steckte die Ursache von Anfang an im Werkstoff. Eine Charge, die bei der Eingangskontrolle aussortiert wird, kostet wenig. Eine Charge, die erst nach dem Honen oder Verchromen auffällt, kostet die ganze Charge.
Ein bewährter Bearbeitungsablauf
Sobald das Material freigegeben ist, steht der Ablauf fest: Drehen und Ausbohren von Zylinderrohr oder Kolbenstange, dann Schleifen oder Honen, dann Wärmebehandlung oder Beschichtung, zum Schluss die Endbearbeitung von Gewinden und Nuten. Vorrichtungen, Werkzeugkorrekturen und Programmparameter werden am ersten Musterteil eingefahren und danach fixiert, ohne dass bei jedem weiteren Teil nachjustiert wird. Genau diese Disziplin macht aus einem großen Auftrag einen einzigen Prozess und nicht Hunderte einzelne Aufgaben.
Zwei Entscheidungen auf Kundenseite beeinflussen die Stabilität des Serienablaufs deutlich. Die Vereinheitlichung der Deckel nach Baugrößen, also eine Deckelkonstruktion für mehrere Zylinderrohrdurchmesser mit gleicher Befestigung, gleichem Dichtungsnutprofil und gleicher Gewindeklasse, deckt die ganze Baureihe mit einem einzigen Satz Vorrichtungen und Lehren ab und senkt die Zahl der Umrüstungen. Einheitliche Toleranzklassen über die Baureihe wirken ähnlich: H8 für Bohrungen und f7 für Kolbenstangen bei allen Varianten bedeuten ein Prüfschema für die gesamte Reihe statt ein eigenes für jede Artikelnummer.
Wie Toleranzen von Charge zu Charge stabil bleiben
Der eigentliche Test einer Serienfertigung ist einfach: Stimmen die Maße von Teil eins und, sagen wir, Teil eintausendachthundert überein? Die Antwort hängt von der Kontrolle zwischen den Arbeitsgängen ab, nicht nur von der Endabnahme.
Bohrungsdurchmesser, Koaxialität und Fasen werden nach jedem wichtigen Arbeitsgang gemessen, nicht erst am Ende. Eine Abweichung, die direkt nach dem Drehen auffällt, ist eine Korrektur von fünf Minuten. Dieselbe Abweichung nach dem Verchromen ist Ausschuss.
Stichprobenprüfungen decken Maße ab, die im Prozess stabil bleiben, kritische Passungen aber nicht. Dichtungsbohrungen, Kolbenstangendurchmesser und der Flankendurchmesser des Gewindes durchlaufen jedes Mal die Vollkontrolle, denn eine undichte Dichtungsstelle ist ein Garantiefall und kein kosmetischer Mangel.
Die Rückverfolgbarkeit verknüpft jede Charge mit dem Materialzertifikat und der Programmversion, und die Vorrichtung bleibt für die gesamte Auftragsdauer unverändert. Ein Umrüsten oder Neuprogrammieren mitten in der Charge ist nach wie vor der häufigste Grund, warum die Toleranz zwischen erstem und letztem Teil abweicht.
Wirtschaftlichkeit: Charge gegen Einzelauftrag
Ein Einzelteil trägt die gesamten Kosten für Programmierung, Vorrichtungen und Erstmusterprüfung allein. Bei einer Charge verteilen sich dieselben Einrichtungskosten auf den ganzen Lauf, deshalb sinkt der Stückpreis mit steigendem Volumen. Material und Maschinenstunde werden dabei nicht billiger. Es sind nur die Fixkosten pro Teil, die sich auf mehr Stück verteilen. Der zweite Vorteil zeigt sich bei den Terminen: Ein Betrieb mit fertiger Vorrichtung und eingefahrenem Programm plant einen wiederkehrenden Auftrag nicht jedes Mal neu, sondern fügt einen bekannten Prozess in freie Kapazitäten ein. Laufende Lieferungen, regelmäßige Chargen im Rahmen eines Abrufauftrags, sind deshalb planbarer als eine Reihe von Einzelaufträgen im gleichen Jahresvolumen.
Die Kehrseite ist die Flexibilität. Die Serienvorrichtung ist auf eine Geometrie eingerichtet, und eine echte Konstruktionsänderung bedeutet ein neues Erstmuster, oft auch eine neue Vorrichtung. Das spricht für die Vereinheitlichung von Deckeln, Bodendeckeln und Dichtungsbaugruppen nach Durchmessern, allerdings schon in der Konstruktionsphase, vor der ersten Produktionscharge und nicht danach.
Was Sie bei der Anfrage angeben sollten
- Bauteiltyp und Funktion (Zylinderrohr, Kolbenstange, Deckel, Bodendeckel, Kolbenstangenauge) sowie die Zylinderserie, zu der das Teil gehört
- Werkstoffbezeichnung
- Kritische Maße und Toleranzklassen sowie welche Flächen funktional sind und welche nicht
- Anforderungen an Beschichtung und Rauheit, Chromschichtdicke, Härte nach der Wärmebehandlung
- Erwartete Chargengröße und Lieferplan, einmalige Charge oder laufende Lieferungen
BHA fertigt Wellen, Flansche, Buchsen und Gehäuse für Hydraulikaggregate serienweise auf einem CNC-Maschinenpark, der auf wiederkehrende Chargen ausgelegt ist, mit Materialeingangskontrolle und Zwischenmessungen bei jedem Auftrag. Anforderungen speziell für Hydraulikzylinder-Bauteile finden Sie auf der Seite Hydraulikzylinder. Senden Sie uns Ihre Zeichnung und die erwartete Chargengröße über die Seite Großserienfertigung, wir kalkulieren die Charge und nicht nur ein einzelnes Teil.