Литьё под давлением алюминия, цинка и магния
Отливаем корпуса, крышки, радиаторы, кронштейны и крыльчатки из алюминиевых, цинковых и магниевых сплавов. Точность ±0,1–0,3 мм, стенка от 0,5 мм. Пресс-форму проектируем и делаем сами, а отливку доводим до детали, готовой к сборке: механическая обработка, термообработка, покрытие.
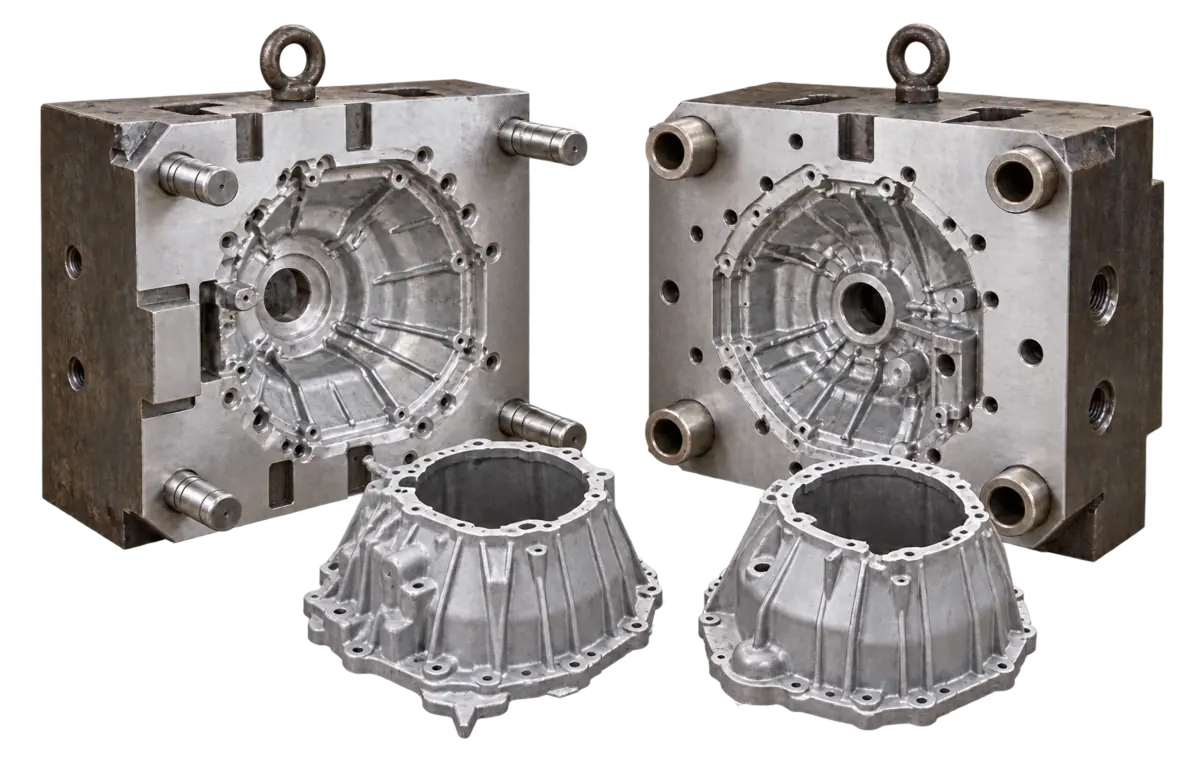
Способы литья под давлением
Расплав под высоким давлением заполняет стальную пресс-форму и застывает за несколько секунд. Так получают точные тонкостенные детали большими партиями. Способ выбираем по сплаву и по размеру серии.
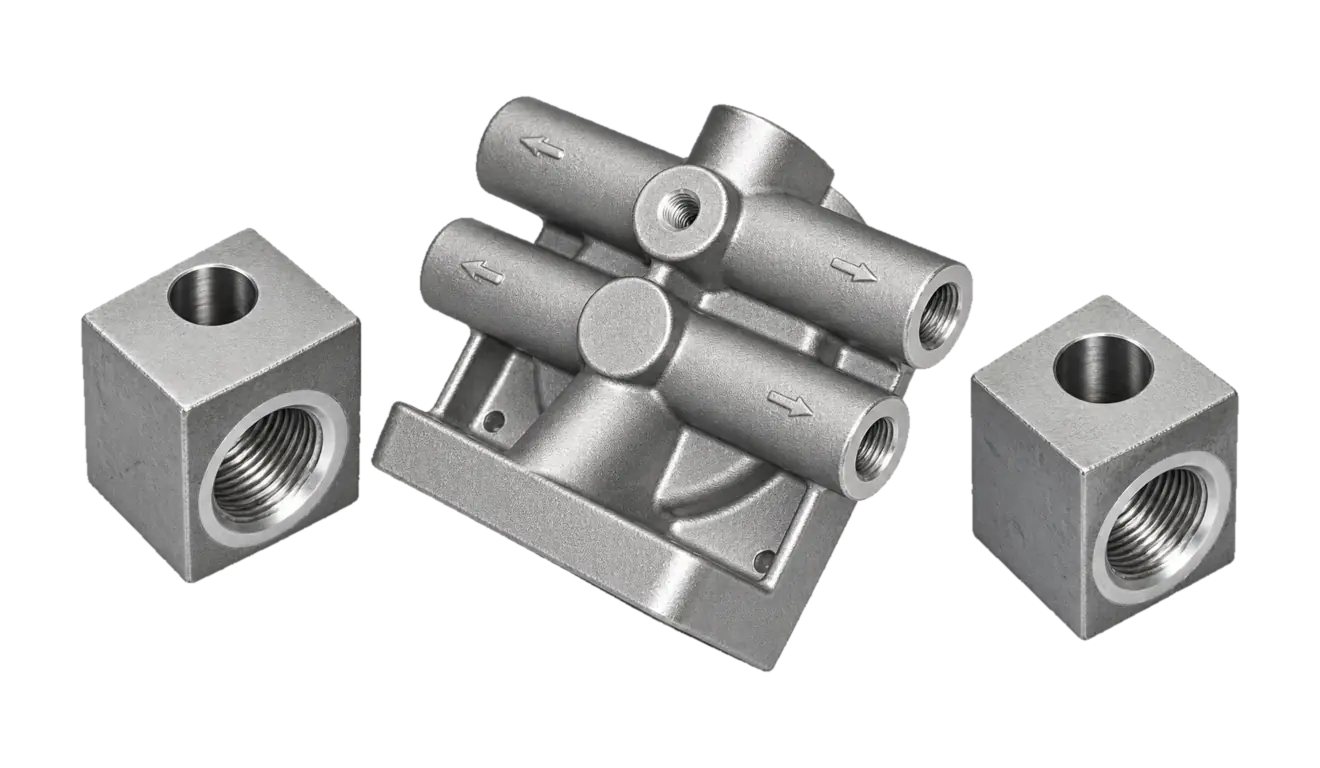
Холоднокамерное литьё
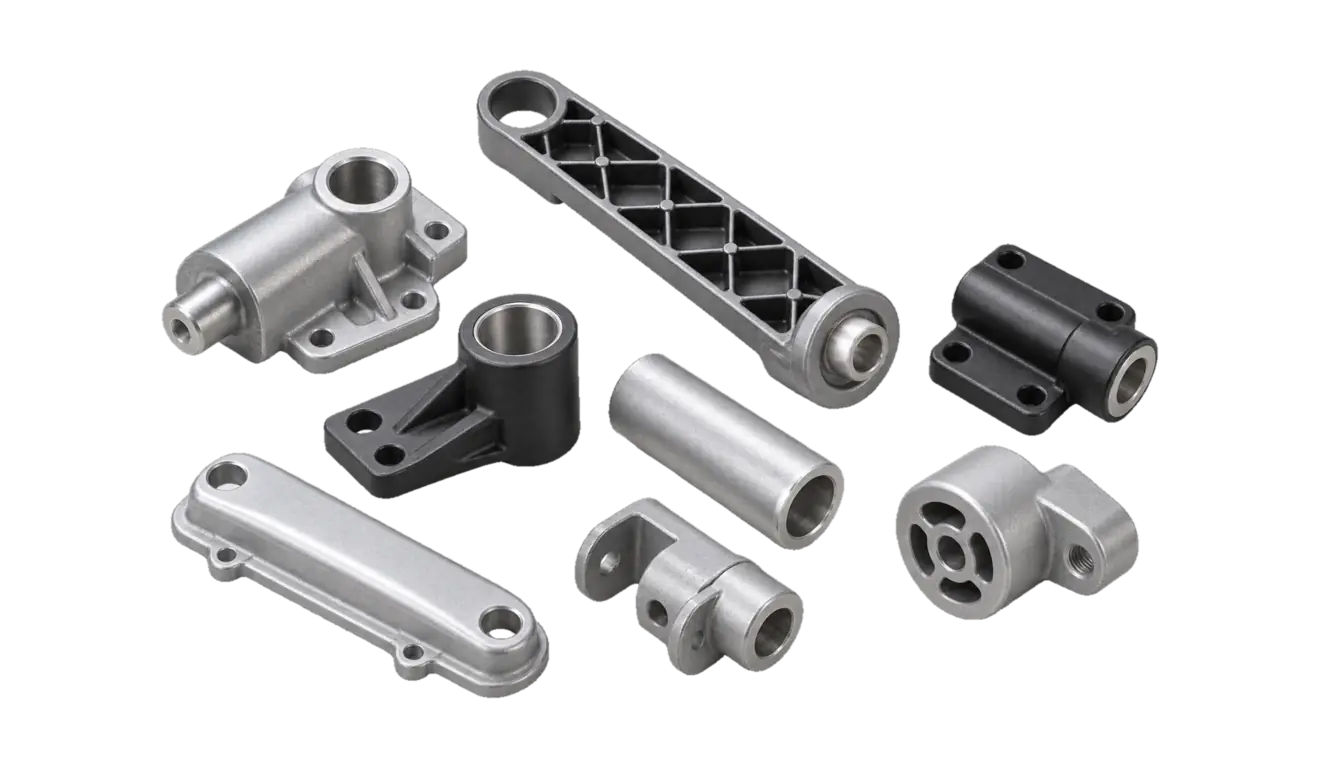
Горячекамерное литьё
Сплавы и номенклатура
Сплав подбираем под условия работы детали: где важна масса, где теплоотвод, где стойкость к коррозии. Принимаем чертёж или 3D-модель. Делаем и опытную партию, и крупную серию.
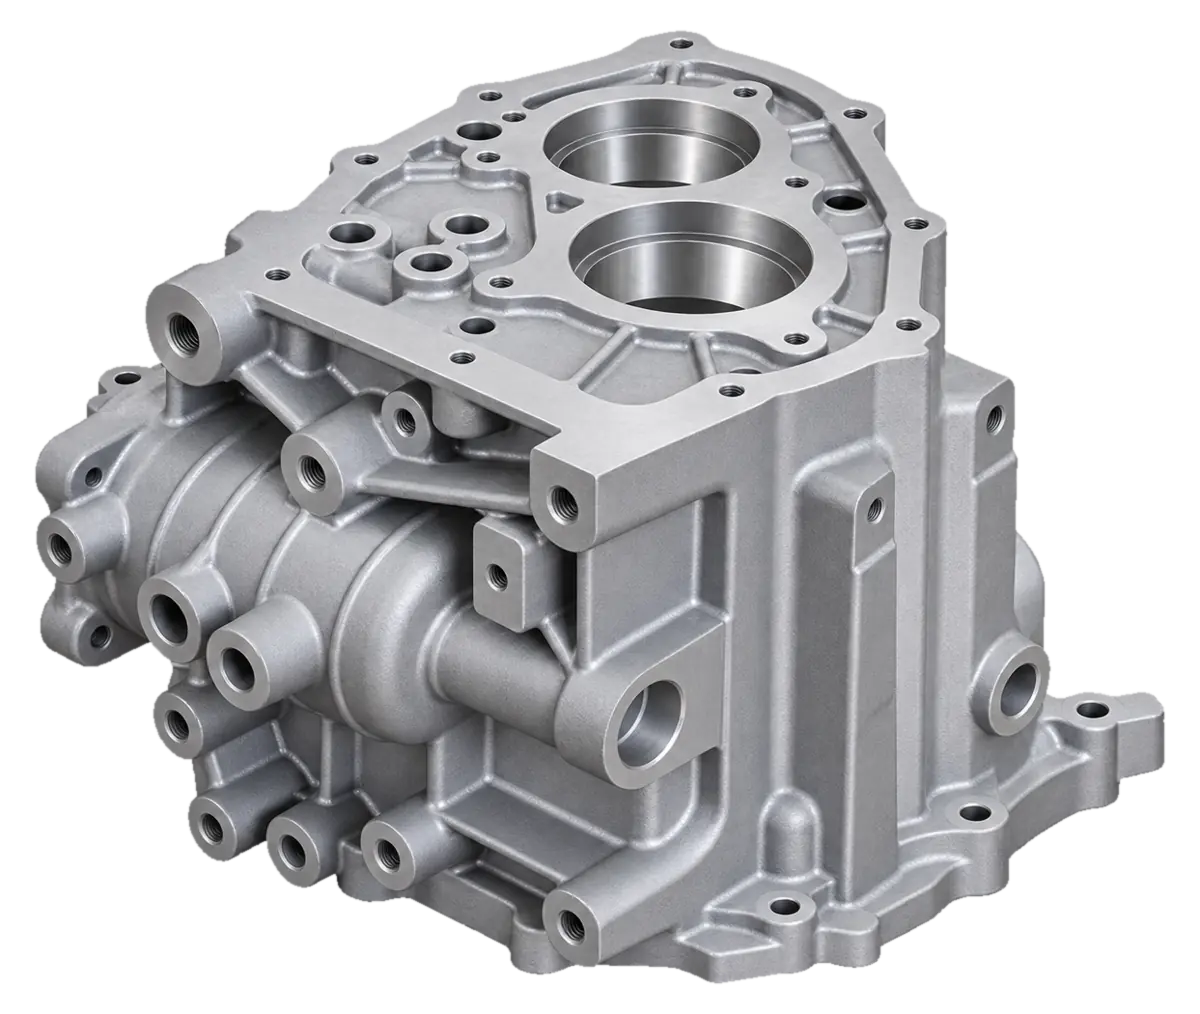
Пресс-формы, обработка и покрытия
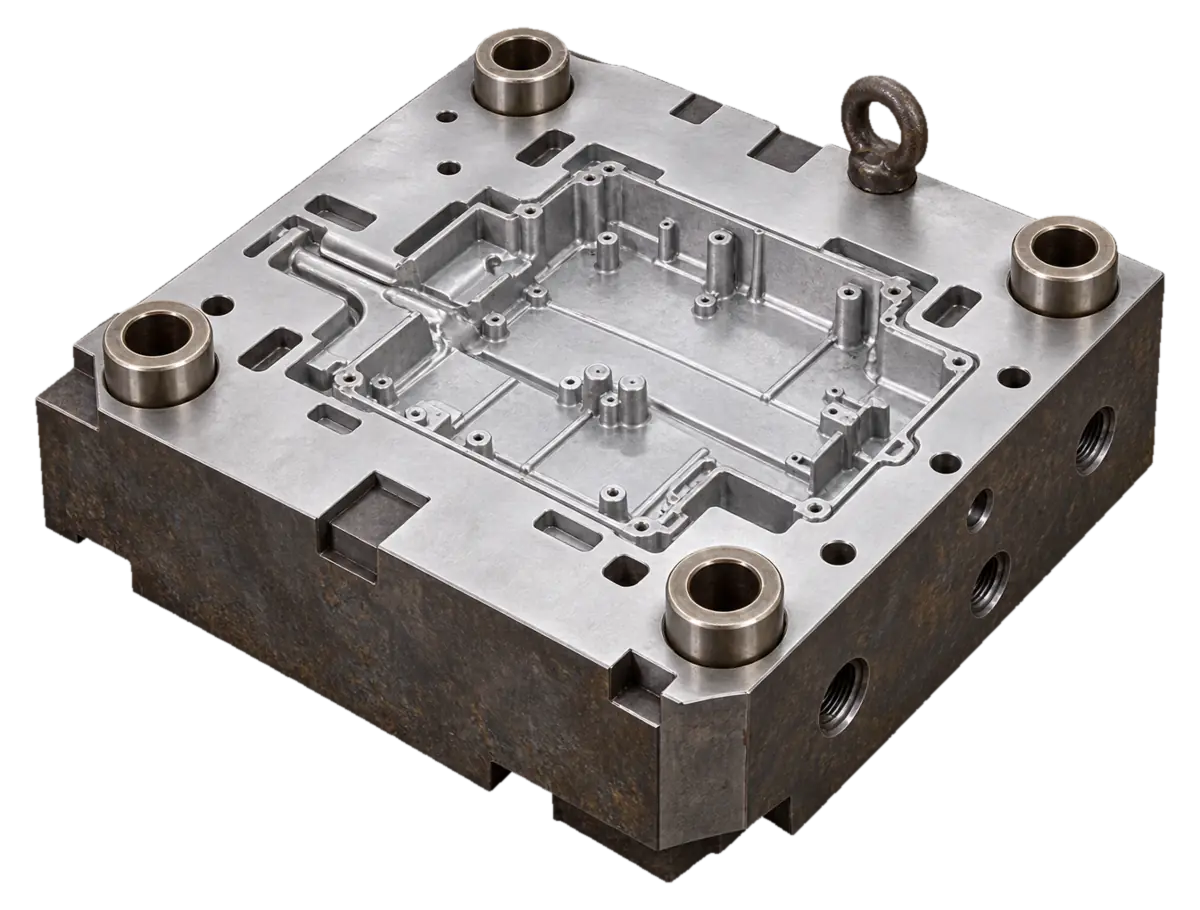
Пресс-форму проектируем и делаем сами, поэтому за геометрию отливки отвечаем с первой партии. Дальше деталь идёт на зачистку, механическую обработку и финишные операции по чертежу.
Преимущества литья под давлением
Форма даёт почти готовую геометрию, и на станок деталь попадает только ради нескольких ответственных размеров. Для серийных деталей сложной формы из лёгких сплавов это, как правило, самый дешёвый способ. Применение: автокомпоненты, корпуса электроники и электротехники, теплоотводы, промышленное оборудование, приборостроение, фурнитура.
01Точность и повторяемость
Размеры задаёт стальная форма, поэтому детали из разных партий совпадают. Допуск до ±0,1 мм.
02Сложная геометрия
Рёбра, бобышки и внутренние полости отливаются сразу. Сваривать деталь или собирать её из частей не нужно.
03Производительность
Цикл от 30 секунд. Многогнёздная форма за один впрыск даёт сразу несколько отливок.
04Экономичность серий
Форма окупается на серии: чем больше партия, тем дешевле деталь. Литники уходят в переплав.
05Свойства материала
Алюминиевая деталь почти втрое легче стальной и хорошо отводит тепло.
06Минимум мехобработки
Литую поверхность обычно не обрабатывают, а сразу красят.
Пришлите чертёж – рассчитаем отливку
DXF, STEP, PDF или фото с размерами. Ответ в течение 1 рабочего дня.